
प्रकाशित: ११ मे, २०२६
लेखक: यानवेई हू, सायबर मेटल येथील तांत्रिक तज्ञ
सर्वांना सुप्रभात,
सायम्बर मेटलकडून यानवेई हू बोलत आहे.
जेव्हा अभियंते अचूक घटकांसाठी बेरिलियम कॉपर आणि फॉस्फर ब्राँझ यांपैकी एकाची निवड करतात, तेव्हा ही निवड सहसा काही महत्त्वाच्या प्रश्नांवर अवलंबून असते: हा भाग लाखो वेळा वाकण्याच्या प्रक्रियेत टिकेल का? त्याला जास्त गरम न होता विद्युत प्रवाह वाहून नेण्याची गरज आहे का? तो उष्णतेच्या भाराखाली स्प्रिंगची शक्ती टिकवून ठेवू शकतो का?
C17200 बेरिलियम कॉपर आणि C51000/C52100 फॉस्फर ब्राँझ हे दोन्ही कनेक्टर, स्प्रिंग, बुशिंग आणि इलेक्ट्रिकल कॉन्टॅक्ट्समध्ये वापरले जाणारे सिद्ध तांब्यावर आधारित मिश्रधातू आहेत. पण तेनाहीअदलाबदल करण्यायोग्य. चुकीचा पर्याय निवडल्यास अनेकदा प्रोटोटाइपमध्ये बदल, पुनर्काम किंवा - सर्वात वाईट परिस्थितीत - प्रत्यक्ष वापरात अपयश येते.
सायम्बर मेटलमध्ये आम्ही ASTM-प्रमाणित ग्रेडमधील दोन्ही मिश्रधातूंचा साठा करतो आणि दर आठवड्याला आमच्याच कारखान्यात त्यावर प्रक्रिया करून तयार घटक बनवतो. प्रत्यक्ष आकडेवारी आणि प्रत्यक्ष उत्पादन स्थळावरील अनुभव काय दर्शवतो ते येथे दिले आहे.
यांत्रिक शक्ती: C17200 आणि C51000 यांची वास्तविक तुलना
टेम्परनुसार तन्यता आणि उत्पन्न शक्ती
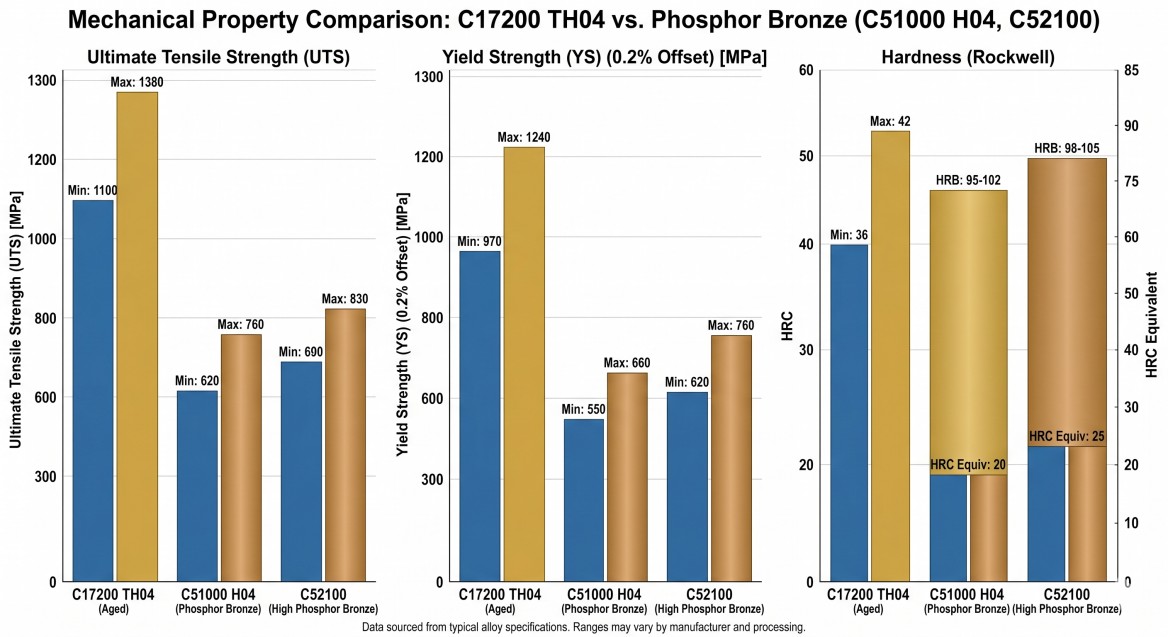
पीक-एज्ड TH04 टेम्परमधील C17200 ची तन्यता 1240–1520 MPa UTS (अंदाजे 180–220 ksi) पर्यंत पोहोचते, आणि त्याची यिल्ड स्ट्रेंथ 1210 MPa पर्यंत असते. H04 हार्ड टेम्परमधील C51000 ची सर्वोच्च तन्यता 550–760 MPa पर्यंत पोहोचते. C52100 (8% टिन) ची तन्यता यापेक्षा किंचित जास्त, म्हणजेच 690–860 MPa पर्यंत पोहोचते.
बेरिलियम कॉपर वितरित करू शकते१.४–२ पट जास्ततन्यता शक्ती ही तुलना केल्या जाणाऱ्या टेम्परवर अवलंबून असते. तुम्ही डिझाइन करण्यासाठी वापरत असलेला व्यावहारिक क्रमांक पूर्णपणे टेम्परवर अवलंबून असतो — मिल-हार्डनिंग केलेले TD02 आणि पूर्णपणे एजिंग केलेले TH04 हे, समान UNS क्रमांक असूनही, लक्षणीयरीत्या भिन्न पदार्थ आहेत.
कठोरता, स्थितिस्थापकता गुणांक आणि स्प्रिंग डिझाइनमधील परिणाम
इलास्टिक मॉड्युलसचा स्प्रिंगच्या डिझाइनवर थेट परिणाम होतो. C17200 चा मॉड्युलस १२५–१३१ GPa असतो; तर फॉस्फर ब्राँझचा १०३–११७ GPa असतो. उच्च मॉड्युलस म्हणजे प्रति युनिट विचलनामध्ये अधिक ऊर्जा साठवली जाते, ज्यामुळे समान भूमितीमध्ये अधिक कडक स्प्रिंग तयार होते.
कठोरता देखील अशीच गोष्ट सांगते: C17200 TH04 रॉकवेल C38–44 पर्यंत पोहोचते, तर C51000 H04 रॉकवेल B70–85 वर येते. या फरकाचा बुशिंगच्या झीज-प्रतिरोधकतेवर मोजता येण्याजोगा परिणाम होतो.
फॉस्फर ब्राँझ केवळ 'कमकुवत' नसतो — तो कमी ताकद आणि जास्त लवचिकता यांचा एक उत्तम मिलाफ असतो. ॲनील्ड अवस्थेत C51000 मध्ये ४०-६०% पर्यंत प्रसरणशीलता येते, तर त्याच्या सर्वोच्च ताकदीच्या स्थितीत BeCu मध्ये केवळ २-१५% प्रसरणशीलता येते. जेव्हा तुमच्या ॲप्लिकेशनला सुबकपणे तयार केलेल्या भूमितीची आणि मध्यम यांत्रिक भारांची आवश्यकता असते, तेव्हा ही लवचिकताच सर्वात महत्त्वाचा गुणधर्म ठरते.
थकवा आयुष्य आणि चक्रीय भार कामगिरी
सहनशक्ती मर्यादा आणि एसएन वक्र डेटा
या तुलनेतील सर्वात निर्णायक आकडा म्हणजे फटीग लाईफ (थकवा आयुष्य). रोटेटिंग बेंडिंग फटीग चाचण्यांमध्ये, समतुल्य चक्रीय ताणाच्या परिस्थितीत, बीक्यू अलॉय २५ ने फॉस्फर ब्राँझपेक्षा लक्षणीयरीत्या जास्त फटीग लाईफ दाखवली आहे — तुलनीय ताण आयामांवर अनेकदा कित्येक पटींनी जास्त.
C17200 सामान्य तापमानात रोटेटिंग बेंडिंगमध्ये १०⁷ सायकलवर सुमारे ४४२ MPa ची सहनशक्ती मर्यादा दर्शवते, जी ३५०°C वर सुमारे ४०० MPa आणि ४५०°C वर २७२ MPa पर्यंत कमी होते, जिथे फेज ट्रान्झिशनमुळे ग्रेन बाउंड्री कमकुवत होतात. फॉस्फर ब्राँझमध्ये या श्रेणीत सुस्पष्ट सहनशक्ती मर्यादा आढळत नाही.
पहाबेरिलियम कॉपरवरील एएसएम इंटरनॅशनल डेटाया मिश्रधातूंची तुलना करताना पदार्थाच्या वर्तनाचे आणि थकव्याच्या तपशीलवार माहितीसाठी.
SN वक्राचा उतार तुमची डिझाइन मार्जिन निश्चित करतो. BeCu चा वक्र अधिक हळूहळू खाली येतो, ज्यामुळे कमी ताणावरही लक्षणीय थकवा आयुष्य मिळते. फॉस्फर ब्राँझ त्याच्या थकवा गुडघ्यापर्यंत लवकर पोहोचतो, याचा अर्थ १० दशलक्ष सायकलच्या आवश्यकतेवर तेच सायकल लक्ष्य गाठण्यासाठी डिझाइन ताण लक्षणीयरीत्या कमी करावा लागतो.
तणावमुक्ती आणि स्प्रिंग सेट
ताण शिथिलीकरणामुळे BeCu चा फायदा केवळ निव्वळ थकवा दर्शवणाऱ्या आकड्यांपुरता मर्यादित राहत नाही. सततच्या भाराखाली किंवा औष्णिक चक्रीकरणामुळे, फॉस्फर ब्राँझ कालांतराने आपली स्प्रिंग शक्ती गमावते. BeCu ३००°C पेक्षा जास्त तापमानातही आपले यांत्रिक गुणधर्म टिकवून ठेवते — जे रिले स्प्रिंग्ज, वारंवार होणाऱ्या औष्णिक चक्रीकरणाखालील कनेक्टर कॉन्टॅक्ट्स आणि उच्च-फ्रिक्वेन्सी स्विचेससाठी अत्यंत महत्त्वाचे आहे, जिथे स्प्रिंग सेट निकामी होणे हा केवळ प्रयोगशाळेतील निष्कर्ष नसून एक वास्तविक बिघाड असतो.
विद्युत आणि औष्णिक वाहकतेची तुलना
IACS ची मूल्ये आणि दरी निर्माण करणारी कारणे
जुनाट अवस्थेतील C17200 धातू, त्याच्या तापन पद्धतीवर आणि जुनाट होण्याच्या चक्रावर अवलंबून, २२–६०% IACS (इंटरनल अल्कोहोल कॉन्सन्ट्रेशन कार्बाइड) देतो. C51000 फॉस्फर ब्राँझमध्ये सामान्यतः १२–२०% IACS आढळतो, ज्याचे प्रातिनिधिक मूल्य सुमारे १५% असते.
हा फरक थेट मिश्रधातूच्या रचनेमुळे दिसून येतो: फॉस्फरससोबत मिसळलेल्या ५-१०% कथिलाच्या तुलनेत, १.८-२% बेरिलियम तांब्याच्या जाळीला कमी विस्कळीत करते. विडेमन-फ्रांझ नियमानुसार औष्णिक वाहकता देखील याच संबंधाचे पालन करते. या IACS मूल्यांनुसार, BeCu ची औष्णिक वाहकता अंदाजे १३०-१७० W/m·K असते, तर फॉस्फर ब्राँझची सुमारे ४०-७० W/m·K असते.
बेरिलियम कॉपरच्या वाहकतेचा आणि वापराच्या मार्गदर्शनाचा संक्षिप्त आढावा घेण्यासाठी, हा सामग्री सारांश पहा:AZoM बेरिलियम कॉपर आढावा.
घटकाच्या प्रकारानुसार वाहकता जुळवणे
महत्त्वपूर्ण विद्युत प्रवाह वाहून नेणाऱ्या कॉन्टॅक्ट्स आणि रिले स्प्रिंगसाठी, बेरिलियम तांब्याच्या (BeCu) वाहकतेचा फायदा थेट उपयुक्त ठरतो. उच्च वाहकतेमुळे प्रतिरोधक उष्णता कमी होते, ज्यामुळे कॉन्टॅक्टचे आयुष्य वाढते आणि थकवा वाढवणारा औष्णिक ताण कमी होतो.
बुशिंग्ज आणि वेअर पॅड्ससाठी, चालकता अप्रासंगिक आहे. फिल्टर सोपा आहे: जर स्पेसिफिकेशनमध्ये विद्युत प्रवाह वाहून नेण्याची क्षमता किंवा उष्णता उत्सर्जन नमूद असेल, तर चालकता हा एक निर्णायक घटक ठरतो. तसे नसल्यास, त्याला तुलनेतून काढून टाका आणि खर्चाला प्राधान्य द्या.
यंत्रणक्षमता, आकार्यता आणि उष्णता उपचार आवश्यकता
उष्णता उपचार वेळापत्रक आणि आकार देण्याच्या मर्यादा
C17200 ला सर्वोच्च मजबुती मिळवण्यासाठी दोन-टप्प्यांची औष्णिक प्रक्रिया आवश्यक असते: ८००-८५०°C तापमानावर सोल्युशन ॲनील करणे, आणि त्यानंतर ३१५°C तापमानावर २-३ तासांसाठी एज हार्डनिंग करणे. या प्रक्रियेमुळे भट्टीचे वेळापत्रक, क्वेंचिंगची वेळ आणि ओव्हरएजिंगचा धोका यांसारख्या खऱ्या अर्थाने गुंतागुंत वाढते.
फॉस्फर ब्राँझ केवळ कोल्ड रिडक्शनद्वारे आपले कार्यकारी गुणधर्म प्राप्त करतो. C51000 आणि C52100 यांना आवश्यक आहेवृद्धत्वाची प्रक्रिया नाहीकाहीही असो.
C17200 च्या व्यावहारिक, उपयोजन-केंद्रित उष्णता उपचार संदर्भासाठी, हे तांत्रिक मार्गदर्शक पहा.C17200 ची उष्णता उपचार.
आकार देण्याच्या मर्यादा मिश्रधातू आणि टेम्परनुसार बदलतात. C17200 ला एजिंग करण्यापूर्वी ॲनील्ड अवस्थेत आकार देणे सर्वोत्तम असते; TH04 टेम्परमध्ये पूर्ण एजिंगनंतर वाकवल्यास तडे जाण्याचा धोका असतो, विशेषतः बाहेरील त्रिज्येवर. O टेम्परमधील फॉस्फर ब्राँझ 0–1T पर्यंतच्या वाकण्याच्या त्रिज्या हाताळते; H04 मध्ये C510 साठी हे प्रमाण 4–6T पर्यंत आणि C521 साठी 6–8T पर्यंत वाढते.
मशीनिंग शिफारसी आणि बेरिलियम सुरक्षा
कार्बाइड टूलिंगसह C17200 मशीन १५०-३५० SFM वेगाने फ्लड कूलंटसह चालवा. जिथे प्रक्रिया प्रवाह परवानगी देतो, तिथे मशीनचे प्री-एजिंग करा: ॲनील केलेले मटेरियल अधिक मऊ असते, त्यामुळे चिप्सची निर्मिती अधिक स्वच्छ होते आणि टूलचे आयुष्य लक्षणीयरीत्या वाढते.
बेरिलियमच्या धोक्यावर थेट उपाययोजना करणे आवश्यक आहे, केवळ एक तळटीप नव्हे. बेरिलियम तांब्याच्या (BeCu) मशिनिंगमधून निघणारी बेरिलियमची धूळ श्वासावाटे शरीरात जाण्यासाठी एक गंभीर धोका आहे आणि दीर्घकाळ संपर्कात राहिल्यास ती एक मान्यताप्राप्त कर्करोगकारक आहे. OSHA ची सध्याची अनुज्ञेय संपर्क मर्यादा (permissible exposure limit) 0.2 μg/m³ TWA असून, कृती पातळी (action level) 0.1 μg/m³ आहे. स्थानिक एक्झॉस्ट व्हेंटिलेशन, HEPA फिल्ट्रेशन, अभियांत्रिकी आवरण आणि प्रमाणित हाताळणी प्रक्रिया अनिवार्य आहेत.
जे अभियंते आधीपासूनच अनुरूप नियमावलीनुसार कार्यरत असलेल्या पुरवठादाराकडे सीएनसी मशीनिंगचे काम सोपवतात, ते त्यांच्या स्वतःच्या कारखान्यावरील सुरक्षा अनुपालनाचा भार कमी करतात. सायबर मेटलची सीएनसी मशीनिंग प्रक्रिया याच आवश्यकतांनुसार तयार केली आहे.
नियामक अपेक्षा आणि OSHA बेरिलियम मानकाबद्दल अधिक माहितीसाठी, या उद्योग सारांशाचे पुनरावलोकन करा:ओशाचे बेरिलियम मानक मार्गदर्शन.
२०२६ मधील खर्च, लीड टाइम आणि सोर्सिंग
बेरिलियम कच्च्या मालाचे सांद्रण आणि प्रक्रियेचा नियामक खर्च यांमुळे, फॉस्फर ब्राँझच्या तुलनेत बेरिलियम कॉपरला (BeCu) लक्षणीय प्रीमियम मिळतो — अंदाजे २५-४०% जास्त. २०२५-२०२६ पर्यंत फॉस्फर ब्राँझच्या कच्च्या मालाच्या किमतीत लक्षणीय वाढ झाली आहे, तसेच तांबे आणि कथिलाच्या वाढलेल्या किमती कायम राहण्याची अपेक्षा आहे. जेव्हा ऑटोमोटिव्ह, एरोस्पेस आणि संरक्षण क्षेत्रांमधील मागणी एकाच प्रमाणित साठ्यासाठी स्पर्धा करते, तेव्हा बेरिलियम कॉपरचा पुरवठा कमी होतो आणि वितरणासाठी लागणारा वेळ वाढतो.
लहान ते मध्यम उत्पादन प्रमाणांसाठी, खरेदी प्रक्रियेतील गुंतागुंतीमुळे छुपा खर्च वाढतो. प्रमाणित C17200 किंवा C51000 स्ट्रिप मिळवणे आणि त्यानंतर एका वेगळ्या CNC मशीनिंग विक्रेत्याची पात्रता निश्चित करणे, यामुळे समन्वयाचा अतिरिक्त भार, अतिरिक्त गुणवत्ता नियंत्रण तपासणी केंद्रे आणि अभियांत्रिकी बदलांच्या प्रक्रियेला लागणारा विलंब निर्माण होतो.
सायम्बर मेटलमध्ये आम्ही ASTM/AMS-प्रमाणित ग्रेडमधील दोन्ही मिश्रधातूंचा साठा करतो आणि एकाच सुविधेमधून तयार अचूक घटक इन-हाउस तयार करतो. तुम्ही आमची संपूर्ण माहिती पाहू शकता.बेरिलियम तांबेयेथे श्रेणी:बेरिलियम कॉपर उत्पादनेआणि आमचेफॉस्फर ब्राँझ आणि ब्राँझ मिश्रधातूयेथील पर्याय:फॉस्फर ब्राँझ.
बेरिलियम कॉपर विरुद्ध फॉस्फर ब्राँझ – व्यावहारिक निर्णय चौकट
मिश्रधातूचा निर्णय तीन प्रश्नांवर अवलंबून असतो:
- त्या घटकाला कोणत्या प्रकारचा चक्रीय ताण आणि थकवा-आयुष्य आवश्यक आहे?
- घटकातून विद्युत प्रवाह जातो का किंवा त्याला औष्णिक व्यवस्थापनाची आवश्यकता आहे का?
- मशीनिंग आणि अनुपालन ओव्हरहेडसह एकूण खर्च सहनशीलता किती आहे?
| अर्जाचा प्रकार | शिफारस केलेले मिश्रधातू | मुख्य कारण |
|---|---|---|
| रिले स्प्रिंग्स, हाय-सायकल स्नॅप-ॲक्शन कॉन्टॅक्ट्स | सी१७२०० | तापमानामुळे होणारे स्प्रिंग सेटचे बिघाड हे प्रमुख बिघाडाचे स्वरूप आहे. |
| आव्हानात्मक औष्णिक वातावरणातील अचूक कनेक्टर | सी१७२०० | थकवा आयुष्य आणि चालकता दोन्ही महत्त्वपूर्ण |
| बेअरिंग बुशिंग्ज आणि थ्रस्ट वॉशर्स | C51000 / C52100 | थकवा आणि वाहकता मर्यादा घालत नाहीत; खर्च आणि आकार्यता फॉस्फर ब्राँझला अनुकूल आहेत. |
| कमी-फ्रिक्वेन्सी स्प्रिंग संपर्क | C51000 / C52100 | फॉस्फर ब्राँझ क्षमतेमधील चक्रांची संख्या |
| मध्यम-क्षमतेचे कनेक्टर संपर्क | एकतर (विश्लेषणानुसार) | चक्रांची संख्या आणि सध्याच्या भारावर अवलंबून असते |
सर्वात सामान्य दोन चुकीचे निर्णय परस्परविरोधी असतात: उच्च-चक्र स्प्रिंगसाठी फॉस्फर ब्राँझ निर्दिष्ट करणे आणि ते लवकर निकामी होताना पाहणे, किंवा चालकता किंवा थकवा आवश्यक नसलेल्या बुशिंगसाठी C17200 निर्दिष्ट करणे आणि कार्यक्षमतेत कोणताही फायदा न होता ४०% जास्त किंमत मोजणे.
वारंवार विचारले जाणारे प्रश्न
बेरिलियम कॉपर हे फॉस्फर ब्राँझपेक्षा अधिक मजबूत आहे का?हो, लक्षणीयरीत्या. उच्च-वृद्धावस्थेतील TH04 टेम्परमधील C17200 धातू 1240–1520 MPa UTS पर्यंत पोहोचतो, तर H04 टेम्परमधील C51000 धातू 550–760 MPa UTS पर्यंत पोहोचतो — तुलना केलेल्या टेम्परनुसार हे प्रमाण अंदाजे 1.4 ते 2 पटीने जास्त आहे. फॉस्फर ब्राँझ त्याच्या उच्च लवचिकतेने (उच्चतम शक्तीच्या वेळी BeCu च्या 2–15% च्या तुलनेत 40–60% प्रसरण) ही उणीव भरून काढतो, ज्यामुळे जिथे घट्ट आकार देणे आवश्यक असते तिथे तो अधिक चांगला ठरतो.
उच्च-चक्र स्प्रिंग अनुप्रयोगांसाठी कोणत्या मिश्रधातूचे थकवा आयुष्य अधिक चांगले आहे?बेरिलियम कॉपर. C17200 सामान्य तापमानात फिरत्या वाकण्याच्या प्रक्रियेत १०⁷ आवर्तनांवर अंदाजे ४४२ MPa ची सहनशक्ती मर्यादा दर्शवते. फॉस्फर ब्राँझमध्ये समतुल्य ताण पातळीवर सुस्पष्ट सहनशक्ती मर्यादा नसते.
विशेष खबरदारी घेतल्याशिवाय फॉस्फर ब्राँझवर मशीनिंग करणे सुरक्षित आहे का?होय. सामान्य मशिनिंगमध्ये फॉस्फर ब्राँझमुळे श्वासावाटे आत जाण्याचा कोणताही मोठा धोका नसतो. बेरिलियम कॉपरसाठी कठोर नियंत्रणे आवश्यक आहेत (OSHA PEL 0.2 μg/m³ TWA). BeCu मशिनिंगचे काम प्रमाणित पुरवठादाराकडे आउटसोर्स केल्याने तुमच्या सुविधेवरील अनुपालनाचा हा भार दूर होतो.
बेरिलियम कॉपरपेक्षा फॉस्फर ब्राँझ केव्हा अधिक उपयुक्त ठरतो?ज्या अनुप्रयोगांमध्ये उच्च थकवा आवश्यकता किंवा विद्युत प्रवाह वाहून नेण्याची वैशिष्ट्ये नसतात — जसे की बुशिंग्ज, थ्रस्ट वॉशर्स, फॉर्म्ड ब्रॅकेट्स, कमी-फ्रिक्वेन्सी स्प्रिंग कॉन्टॅक्ट्स — त्यांच्यासाठी फॉस्फर ब्राँझ सामान्यतः २५-४०% कमी सामग्री खर्चात पुरेशी कामगिरी देतो आणि त्यासाठी कोणत्याही उष्णता उपचार चक्राची आवश्यकता नसते.
मला एकाच पुरवठादाराकडून दोन्ही मिश्रधातूंचे तयार भाग बनवून घेता येतील का?होय. सायम्बर मेटलकडे ASTM/AMS-प्रमाणित ग्रेडमधील C17200 आणि C51000/C52100 चा साठा आहे आणि ते स्वतःच्या कारखान्यातच तयार अचूक घटक बनवतात. साहित्य आणि मशीनिंग या दोन्हींसाठी एकच पुरवठादार असल्याने पात्रतेचा अतिरिक्त खर्च कमी होतो आणि अभियांत्रिकी बदलांची प्रक्रिया वेगवान होते.
अंतिम विचार
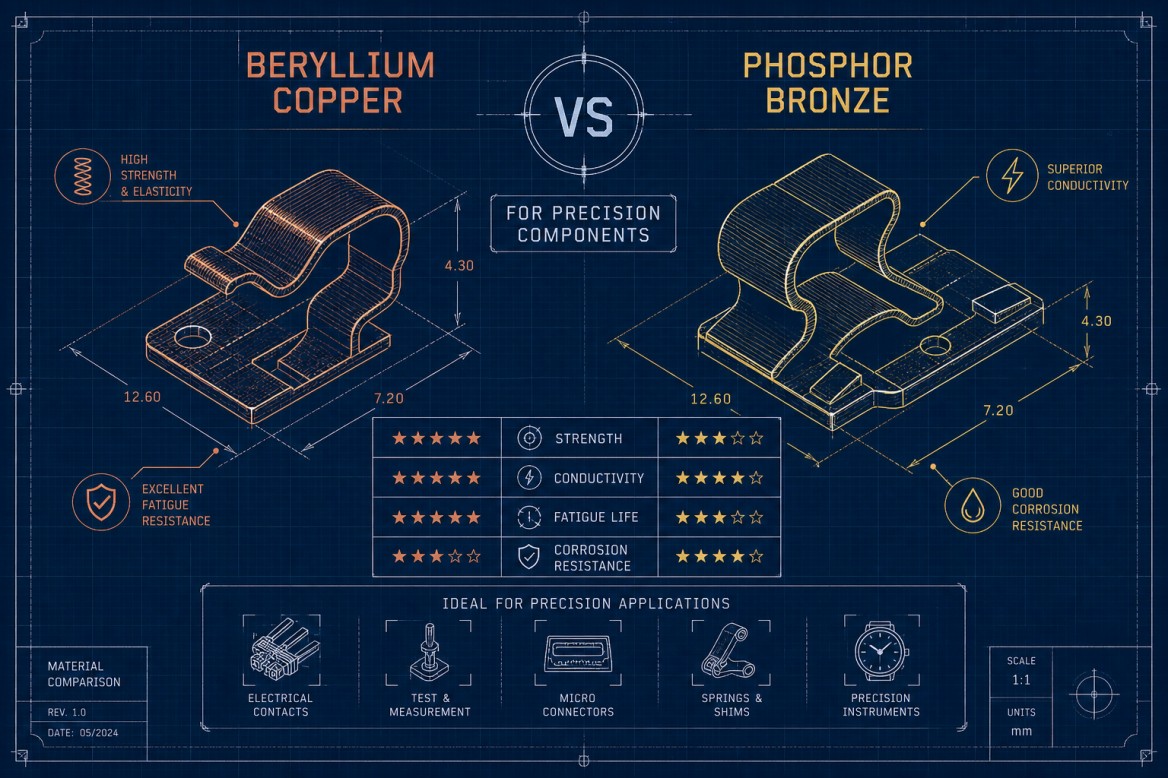
अचूक घटकांसाठी बेरिलियम कॉपर आणि फॉस्फर ब्राँझ यांपैकी निवड करणे हे तीन परस्परसंबंधित घटकांवर अवलंबून असते: थकवा आयुष्य, चालकता आवश्यकता आणि एकूण मालकी खर्च. मजबुती, थकवा आयुष्य आणि चालकता या बाबतीत बेरिलियम कॉपर आघाडीवर आहे. किंमत, आकार्यता आणि प्रक्रियेतील सुलभता या बाबतीत फॉस्फर ब्राँझ आघाडीवर आहे.
धातू कापण्यापूर्वी मिश्रधातू योग्य असल्याची खात्री करा. वरील आकडेवारी तुम्हाला तो निर्णय घेण्यासाठी आधार देते.
सायम्बर मेटलमध्ये आमच्याकडे दोन्ही मिश्रधातू प्रमाणित साठ्यात उपलब्ध आहेत आणि दुसऱ्या विक्रेत्याची गरज न लागता आम्ही त्यावर प्रक्रिया करून तयार भाग बनवतो. या टप्प्यावर सामग्रीची योग्य निवड केल्यास, नंतरच्या टप्प्यात खर्चात कपात करण्यापेक्षा अधिक मूल्य प्राप्त होते.
तुमचे रेखाचित्र तपासायला तयार आहात का? ते आम्हाला पाठवा — आम्ही तुम्हाला योग्य मिश्रधातू, वास्तववादी सहनशीलता आणि स्पष्ट कालमर्यादेबद्दल थेट, व्यावहारिक सल्ला देऊ.
अचूक तांबे मिश्रधातूच्या घटकांसाठी सहाय्याकरिता आमच्याशी संपर्क साधा.
पोस्ट करण्याची वेळ: ११ मे २०२६