
तांब्याच्या प्लेट, बसबार, रॉड, स्ट्रिप, ट्यूब आणि मशिन केलेल्या भागांसाठी एक व्यावहारिक पाठवणी-पूर्व आणि आवक-तपासणी मार्गदर्शिका
प्रकाशन दिनांक: ३० ऑगस्ट, २०२६
लेखक: हू यानवेई, सायबर मेटल तांत्रिक तज्ञ
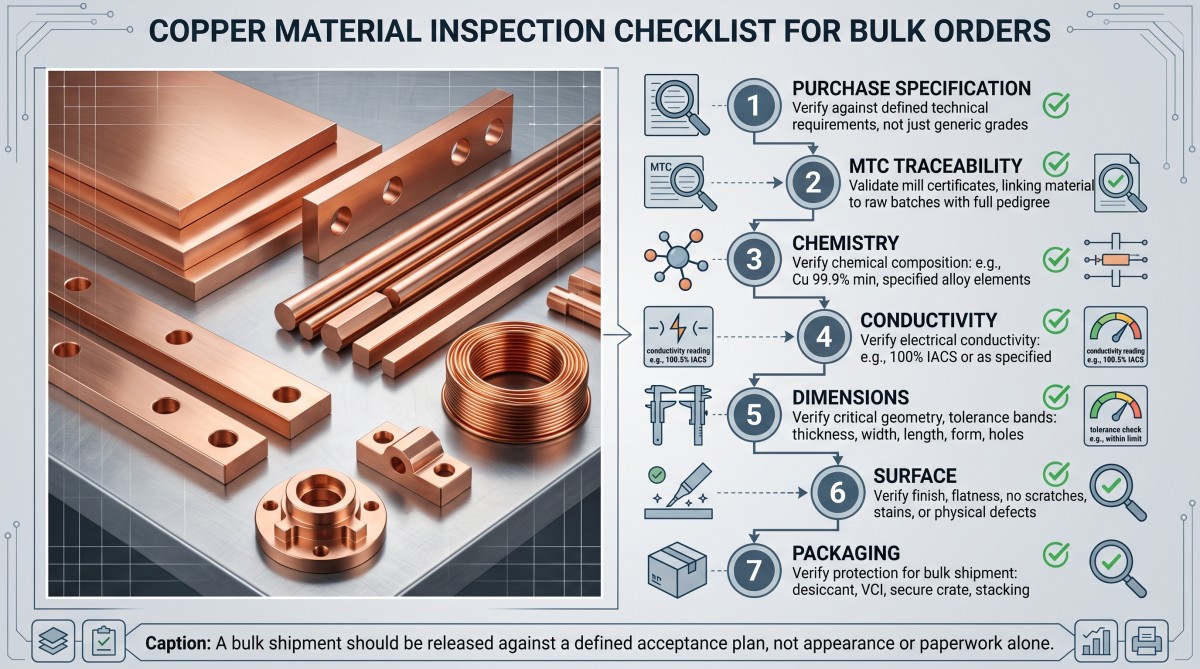
एखादी खेप चमकदार तांब्याच्या पृष्ठभागांसह आणि स्वच्छ मटेरियल प्रमाणपत्रासह येऊ शकते, तरीही त्यात चुकीचा टेम्पर, मिश्रित लॉट्स, कमकुवत ट्रेसिबिलिटी किंवा असेंब्लीमध्ये न बसणारे डायमेन्शन्स असू शकतात.
तोच अस्वस्थ करणारा मुद्दा आहे.तांब्याच्या सामग्रीची तपासणीकोणताही एकच दस्तऐवज संपूर्ण ऑर्डर सिद्ध करत नाही. एमटीसी (MTC) एखाद्या उत्पादन लॉटसाठी रसायनशास्त्र आणि चालकता यांचा अहवाल देऊ शकते; परंतु त्यावरून हे सिद्ध होत नाही की प्रत्येक प्लेट सपाट आहे, प्रत्येक बसबारचे छिद्र योग्य जागी आहे, प्रत्येक कॉइलची कडा स्वच्छ आहे किंवा प्रत्येक पॅकेज सागरी वाहतुकीत टिकेल.
खरेदीदार कधीकधी थोडे शुल्क वाचवण्यासाठी तपासणीची एक पायरी वगळतात आणि मग वर्गीकरण, पर्यायी उत्पादन, हवाई मालवाहतूक आणि उत्पादन प्रक्रियेतील व्यत्ययासाठी पैसे देतात. ही बचत खरेदी आदेशावर दिसते. ही चूक एकूण अंतिम खर्चात दिसून येते.
सामग्री आणि उत्पादनाच्या स्वरूपाच्या संदर्भासाठी, सायबर मेटलपासून सुरुवात करा.शुद्ध तांब्याच्या सामग्रीश्रेणी. मग ऑर्डर-विशिष्ट स्वीकृती योजनेला खरे काम करू द्या.
थोडक्यात उत्तर: मालाची पाठवणी करण्यापूर्वी खरेदीदारांनी कोणत्या गोष्टींची खात्री करून घ्यावी?
मोठ्या प्रमाणात तांब्याची ऑर्डर देण्यापूर्वी, अचूक मिश्रधातू, उत्पादनाचे स्वरूप, टेम्पर, नियामक मानक आणि आवृत्ती, ड्रॉइंग रिव्हिजन, एमटीसी प्रकार, उत्पादन-लॉट ट्रेसिबिलिटी, रसायनशास्त्र, चालकता किंवा रोधकता आवश्यकता, यांत्रिक गुणधर्म, आयामी सहनशीलता, पृष्ठभागाचे निकष, कोटिंग आवश्यकता, नमुना योजना, पॅकिंग पद्धत आणि विसंगती प्रक्रिया यांची पुष्टी करा.
प्रत्येक वैशिष्ट्यासाठी चाचणी पद्धत, उपकरण, नमुन्याचे ठिकाण, नमुन्याचा आकार, स्वीकृती मर्यादा आणि आवश्यक नोंदी नमूद करा.
“तांब्यासाठी” कोणतीही सार्वत्रिक उत्तीर्ण मर्यादा नाही. C10100 प्लेट, C10200 बसबार, C11000 रॉड, C12200 ट्यूब आणि निकेल-प्लेटेड मशिन केलेल्या कॉन्टॅक्टसाठी वेगवेगळी मानके, चाचण्या आणि पुरावे आवश्यक असू शकतात.
तांब्याच्या सामग्रीची तपासणी खरेदीच्या तपशिलापासून सुरू होते.
तपासणीमुळे अस्पष्ट खरेदी आदेश दुरुस्त होऊ शकत नाही. धातूचे उत्पादन झाल्यानंतरच ती अस्पष्टता उघडकीस आणू शकते.
उत्पादन सुरू होण्यापूर्वी करारातील प्राधान्यक्रम निश्चित करा. एक व्यवहार्य रचना खालीलप्रमाणे आहे:
स्वाक्षरी केलेले खरेदी तपशील आणि मंजूर रेखाचित्र -> खरेदी आदेश -> उत्पादन मानक आणि आवृत्ती लागू केली -> पुरवठादाराच्या कागदपत्रांना मंजुरी दिली.
तो क्रम एक उदाहरण आहे, सार्वत्रिक कायदेशीर नियम नाही. खरेदीदार आणि पुरवठादार यांनी प्रत्यक्ष प्राधान्यक्रमावर सहमत असणे आवश्यक आहे. अन्यथा, एखाद्या रेखाचित्रात जाडीची एक सहनशीलता मागितलेली असताना, नमूद केलेले उत्पादन मानक दुसऱ्याला परवानगी देऊ शकते आणि दोन्ही पक्ष असा दावा करू शकतात की त्यांनी क्रमाचे पालन केले आहे.
खरेदीचा तपशील निश्चित केला पाहिजे:
- अचूक UNS, EN, JIS, GB किंवा इतर मिश्रधातू पदनाम
- उत्पादनाचे स्वरूप: प्लेट, शीट, पट्टी, बसबार, रॉड, बार, वायर, ट्यूब किंवा मशीन केलेला भाग
- नियामक मानक आणि आवृत्ती
- टेम्पर किंवा मटेरियलची स्थिती
- रेखांकन क्रमांक, आवृत्ती, एकके आणि आधार प्रणाली
- किमान वाहकता किंवा कमाल रोधकता
- यांत्रिक-गुणधर्म आवश्यकता
- आयामी सहनशीलता आणि गुणवत्तेसाठी महत्त्वपूर्ण वैशिष्ट्ये
- पृष्ठभाग आणि लेप स्वीकृती निकष
- आवश्यक प्रमाणपत्र आणि तपासणी-अहवाल प्रकार
- उत्पादन-लॉटची व्याख्या आणि नमुना योजना
- पॅकिंग, लेबलिंग आणि शिपमेंट-रिलीज आवश्यकता
केवळ, “तुम्ही ASTM मानकांची पूर्तता करू शकता का?” असे विचारू नका. स्वाक्षरी केलेल्या ऑर्डरवर कोणते ASTM मानक, कोणती आवृत्ती, उत्पादनाचे कोणते स्वरूप, कोणती रचना आणि कोणत्या पूरक आवश्यकता असतील, हे विचारा.
मानकाची तांब्याच्या उत्पादन स्वरूपाशी जुळणी करा
नियंत्रक मानक हे मिश्रधातू आणि उत्पादित स्वरूप या दोन्हींशी जुळले पाहिजे. विद्युत-उद्देशासाठीच्या तांब्याच्या रॉड ड्रॉइंग स्टॉकचे मानक तयार बसबारला आपोआप पात्र ठरवू शकत नाही, आणि कच्च्या मालाचे मानक सीएनसी छिद्रांच्या स्थितीला मान्यता देऊ शकत नाही.
निर्दिष्ट शीट, स्ट्रिप, प्लेट किंवा रोल्ड-बार उत्पादनांसाठी ASTM B152/B152M, EN 1652 किंवा JIS H3100 लागू असू शकते. विद्युत-उद्देशाच्या सपाट उत्पादनांसाठी EN 13599 सारख्या अधिक विशिष्ट मानकाची आवश्यकता असू शकते.
ASTM B187/B187M हे निर्दिष्ट बसबार, रॉड, बार आणि शेप उत्पादनांसाठी लागू असू शकते. EN 13601 हे निर्दिष्ट विद्युत-उद्देशाच्या तांब्याच्या रॉड, बार आणि वायर उत्पादनांना लागू होते. ASTM B49 हे विद्युत उद्देशांसाठीच्या तांब्याच्या रॉड ड्रॉइंग स्टॉकला लागू होते; हे तयार रॉडसाठीचे सार्वत्रिक मानक नाही.
ASTM B75/B75M हे सर्वसाधारण सीमलेस कॉपर ट्यूबसाठी, ASTM B88 हे निर्दिष्ट वॉटर ट्यूबसाठी आणि ASTM B280 हे निर्दिष्ट एअर-कंडिशनिंग किंवा रेफ्रिजरेशन ट्यूबसाठी लागू होऊ शकते. ही मानके एकमेकांच्या जागी वापरता येणार नाहीत.
मशीन केलेल्या तांब्याच्या भागांसाठी कच्च्या मालाचे मानक, तसेच मंजूर तयार भागाचे रेखाचित्र, GD&T प्रणाली आणि कोटिंग किंवा पृष्ठभागाचे तपशील आवश्यक असतात. कच्च्या मालाचे अनुपालन हे सिद्ध करत नाही की तयार छिद्रांची रचना, थ्रेड, सीलिंग फेस किंवा डेटम संबंध अनुरूप आहेत.
पुनरावलोकन करताना हा फरक महत्त्वाचा ठरतो.तांब्याच्या प्लेट आणि शीटचे पर्यायबसबार, रॉड किंवा ट्यूबच्या आवश्यकतांच्या विरुद्ध. समान रसायनशास्त्रामुळे एकसारखी सहनशीलता, चाचणी स्थाने किंवा तपासणी नोंदी तयार होत नाहीत.
ASTM, EN, JIS आणि GB पदनाम देखील आपोआप समकक्ष नसतात. केवळ व्यापारी नाव किंवा तांब्याची नाममात्र टक्केवारी जुळवणे पुरेसे नाही. रसायनशास्त्र, टेम्पर, यांत्रिक गुणधर्म, चालकता, परिमाणे आणि चाचणी नियमांमध्ये सुसंवाद साधला गेला पाहिजे.
पितळ, कांस्य, CuCrZr, क्युप्रोनिकेल आणि बेरिलियम कॉपर यांनाही हाच इशारा लागू होतो. प्रत्येक तांब्याच्या मिश्रधातूवर शुद्ध-तांब्याच्या तपासणीचे कलम लादू नका.
एमटीसी आणि प्रत्यक्ष लॉट यांची एकत्रितपणे पडताळणी करा
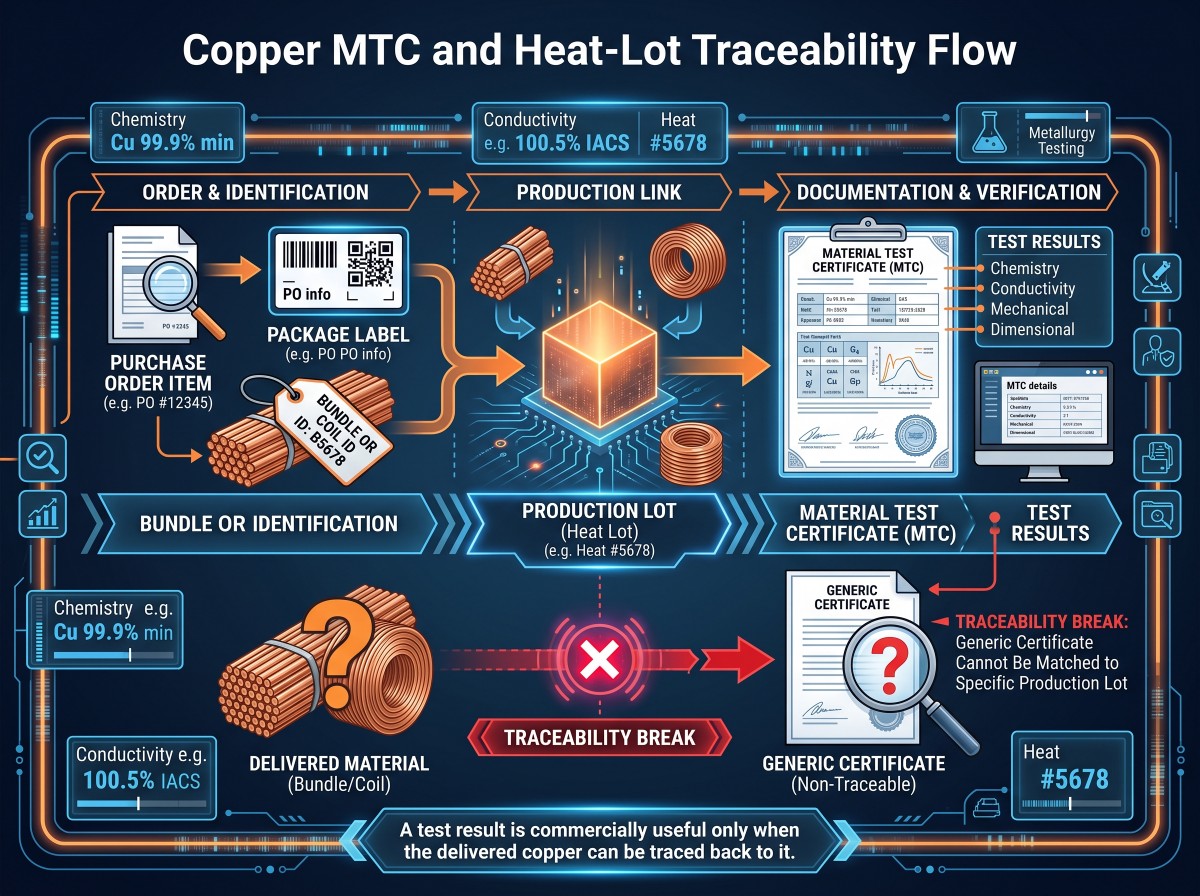
एमटीसी तेव्हाच उपयुक्त ठरते, जेव्हा पुरवलेल्या तांब्याचा मागोवा त्या दस्तऐवजावर नोंदवलेल्या निकालांशी जोडता येतो.
योग्य ऑर्डर्ससाठी, खरेदीदार सामान्यतः EN 10204 प्रकार 3.1 तपासणी प्रमाणपत्राची विनंती करतात. प्रकार 3.1 हे उत्पादकाच्या अधिकृत तपासणी प्रतिनिधीद्वारे प्रमाणित केले जाते, जो उत्पादन विभागापासून स्वतंत्र असतो. हे आपोआपच तृतीय-पक्षाचे प्रमाणपत्र नसते.
प्रकार 3.2 साठी, लागू असेल त्याप्रमाणे, निर्मात्याच्या अधिकृत प्रतिनिधीद्वारे आणि खरेदीदाराच्या अधिकृत प्रतिनिधीद्वारे किंवा अधिकृतपणे नियुक्त केलेल्या निरीक्षकाद्वारे अतिरिक्त प्रमाणीकरण आवश्यक आहे.
एसजीएस (SGS) किंवा अन्य तपासणी कंपनीने केलेली पाठवणीपूर्वीची भेट, टाईप ३.१ प्रमाणपत्राचे आपोआप टाईप ३.२ मध्ये रूपांतर करत नाही. “एसजीएस अहवाल,” “सीओए,” “अनुरूपता प्रमाणपत्र” आणि “एमटीसी” हे एकमेकांच्या जागी वापरता येणारे दस्तऐवज नाहीत.
खालील MTC फील्ड तपासा:
- उत्पादक आणि प्रत्यक्ष उत्पादन स्थळ
- खरेदीदार खरेदी आदेश आणि आयटम संदर्भ
- अचूक श्रेणी आणि पदनाम प्रणाली
- उत्पादनाचे स्वरूप, परिमाणे आणि तापमान
- नियामक मानक आणि आवृत्ती
- उष्णता, ओतकाम, बॅच, कॉइल किंवा उत्पादन-लॉट ओळखकर्ता
- प्रत्यक्ष रासायनिक परिणाम, केवळ कॉपी केलेल्या विनिर्देश मर्यादा नव्हेत.
- आवश्यक यांत्रिक आणि विद्युत निकाल
- चाचणी पद्धती, एकके आणि संदर्भ तापमान
- प्रमाणपत्राद्वारे दर्शविलेली संख्या किंवा वजन
- अधिकृत स्वाक्षरी किंवा इलेक्ट्रॉनिक पडताळणी
- एमटीसी, पॅकेज लेबल्स आणि मटेरियल मार्किंग्स यांच्यातील सुसंगतता
शोधक्षमतेची साखळी अखंड राहिली पाहिजे:
पीओ आयटम -> पॅकेज आयडी -> पीस, कॉइल किंवा बंडल आयडी -> उत्पादन लॉट -> एमटीसी चाचणी निकाल.
सायबर मेटलचे पुनरावलोकनगुणवत्ता प्रमाणपत्रे आणि तपासणी दस्तऐवजकंपनी-स्तरीय पार्श्वभूमी म्हणून. ऑर्डरची स्वीकृती अजूनही प्रत्यक्ष उत्पादन लॉटसाठी पुरवलेल्या कागदपत्रांवर आणि भौतिक खुणांवर अवलंबून आहे.
रसायनशास्त्र आणि श्रेणी ओळख निश्चित करा
रासायनिक तपासणी एका प्रश्नाचे उत्तर देते: नमुना घेतलेली सामग्री निर्धारित श्रेणी विनिर्देशाच्या रासायनिक मर्यादा पूर्ण करते का?
त्यामुळे कल, वाहकता, आकारमान, पृष्ठभागाची स्थिती किंवा अंतर्गत मजबुती सिद्ध होत नाही.
"उच्च-शुद्ध तांबे" याची कोणतीही एकच करारानुसार व्याख्या नाही. C10100, C10200, C11000 आणि C12200 यांना वेगवेगळे उत्पादन आणि वापराच्या गृहितकांसह स्वतंत्र ग्रेड मानले पाहिजे.
C10100 हे सामान्यतः ऑक्सिजन-मुक्त इलेक्ट्रॉनिक तांब्याशी संबंधित आहे. C10200 हे सामान्यतः ऑक्सिजन-मुक्त तांबे म्हणून निर्दिष्ट केले जाते. C11000 हे इलेक्ट्रोलाइटिक टफ-पिच तांबे आहे. C12200 हे फॉस्फरस-डीऑक्सिडाइज्ड तांबे आहे, जे सामान्यतः ट्यूब आणि थर्मल अनुप्रयोगांशी संबंधित आहे.
ही वर्णने नियामक मानकांची जागा घेत नाहीत.
एखाद्या विधानासारखेतांबे >= ९९.९%केवळ यावरून C10100, C10200 किंवा C11000 ओळखता येत नाही. तसेच, यात टेम्पर, इलेक्ट्रिकल परफॉर्मन्स किंवा प्रॉडक्ट-फॉर्म टॉलरन्सबद्दल काहीही सांगितलेले नाही.
विश्लेष्य पदार्थ आणि आवश्यक सांद्रतेनुसार योग्य असेल तेव्हा प्रयोगशाळेतील वेट केमिस्ट्री, ICP-OES किंवा दुसरी प्रमाणित पद्धत वापरली जाऊ शकते. तांब्याच्या मिश्रधातूंच्या रासायनिक विश्लेषणासाठी ASTM E478 उपयुक्त ठरू शकते, तर इनर्ट-गॅस फ्यूजनद्वारे ऑक्सिजनचे निर्धारण करण्यासाठी ASTM E2575 उपयुक्त ठरू शकते.
हँडहेल्ड एक्सआरएफ अनेक धातूंच्या मिश्रधातू घटकांची तपासणी करण्यासाठी उपयुक्त आहे. ते स्वतःहून, ऑक्सिजन-विरहित तांब्यामधील पीपीएम-स्तरावरील ऑक्सिजनचे प्रमाण सिद्ध करू शकत नाही. तसेच, ते काही विशिष्ट हलक्या घटकांसाठी कमकुवत आहे आणि प्लेटिंग, ऑक्साईड, पृष्ठभागावरील दूषितता किंवा नमुन्याच्या अयोग्य तयारीमुळे वाचनात बदल होऊ शकतो.
जर एक्सआरएफ (XRF) आणि एमटीसी (MTC) यांच्यात मतभेद झाल्यास, बाधित सामग्री विलगीकरणात ठेवा, तिच्या लॉटची ओळख जतन करा, नमुना ताब्यात ठेवल्याची नोंद करा आणि मान्य केलेल्या विश्लेषणात्मक पद्धतीसह एका पात्र प्रयोगशाळेचा वापर करा. सर्वात सहज उपलब्ध असलेल्या तुकड्यावरील केवळ एका पृष्ठभागाच्या वाचनाने उच्च-मूल्याच्या सामग्रीचा वाद मिटवू नका.
RoHS आणि REACH दस्तऐवज पुन्हा वेगळे आहेत. ते दर्जा, वाहकता, तापमान, आकारमान किंवा बॅचची अनुरूपता सिद्ध करत नाहीत.
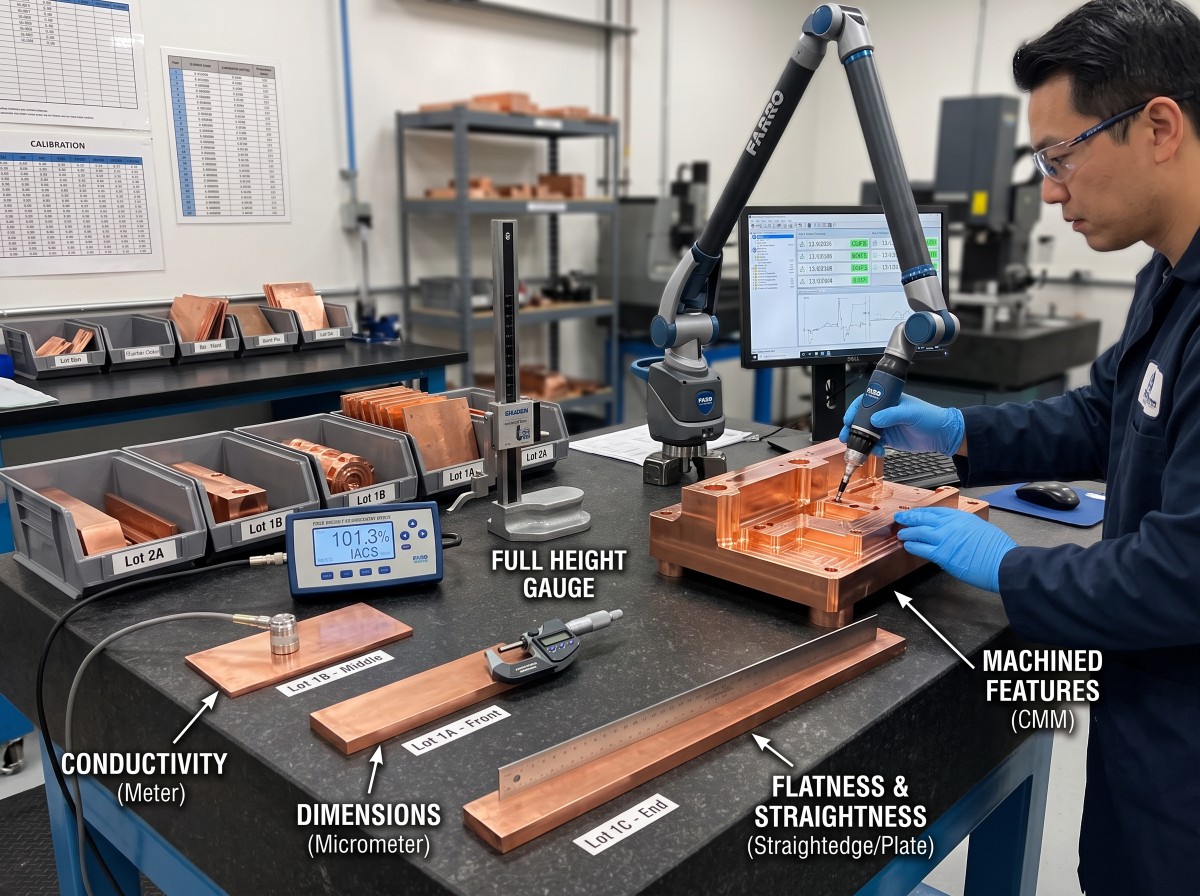
एका निश्चित पद्धतीद्वारे वाहकता मोजा
"वाहकता उत्तीर्ण" हा तपासणीचा निकाल नाही. एका उपयुक्त अहवालामध्ये स्वीकृती मर्यादा, पद्धत, संदर्भ तापमान, चाचणीचे ठिकाण, उपकरणाची ओळख आणि प्रत्यक्ष मोजलेले मूल्य यांचा समावेश असणे आवश्यक आहे.
20 C तापमानावर, 100% IACS पारंपरिकरित्या अंदाजे 58.0 MS/m किंवा 1.7241 मायक्रो-ओहम सेमीच्या रोधकतेशी जुळते.
% IACS = चालकता (MS/m मध्ये) / 58.0 x 100
% IACS = 1.7241 / रोधकता (मायक्रो-ओहम सेमी मध्ये) x 100
ही समीकरणे प्रत्येक तांब्याच्या उत्पादनासाठी एक सार्वत्रिक किमान मर्यादा निश्चित करत नाहीत. आवश्यक वाहकता ही ग्रेड, टेम्पर, फॉर्म, प्रक्रियेचा इतिहास आणि मागितलेल्या विनिर्देशावर अवलंबून असते.
१००% IACS च्या जवळपास असलेले मूल्य C10100, C10200 किंवा C11000 हे एकमेवपणे सिद्ध करत नाही. वाहकता हा एक गुणधर्म आहे, ती श्रेणी ओळखण्याची पद्धत नाही.
वाहक पदार्थांच्या रोध किंवा रोधकता मापनासाठी ASTM B193 किंवा IEC 60468-प्रकारची पद्धत लागू असू शकते. जेव्हा पदार्थाची भूमिती, जाडी, पृष्ठभाग, कॅलिब्रेशन आणि उपकरणाची रेंज अनुकूल असेल, तेव्हा ASTM E1004-प्रकारची एडी-करंट चाचणी योग्य ठरू शकते.
तपासणी योजनेत खालील बाबी नमूद असाव्यात:
- किमान वाहकता किंवा कमाल रोधकता
- संदर्भ तापमान
- चाचणी पद्धत आणि तापमान सुधारणा
- उपकरणाचे मॉडेल, अनुक्रमांक आणि कॅलिब्रेशन स्थिती
- कोरा, लेपित, मशीन केलेला किंवा मिल चाचणी पृष्ठभाग
- नमुन्याचे प्रमाण आणि मोजमापाची ठिकाणे
- मर्यादेजवळ पूर्णांकीकरण आणि उत्तीर्ण/अनुत्तीर्ण नियम
कोटिंग्ज, वक्रता, खडबडपणा, जाडी, तापमान आणि कॅलिब्रेशन मानके एडी-करंटच्या निकालांवर परिणाम करू शकतात. जोपर्यंत मान्य केलेल्या सॅम्पलिंग योजनेत तसे करण्याची परवानगी दिलेली नसेल, तोपर्यंत एका प्रोबचे वाचन संपूर्ण कॉइल, बंडल किंवा उत्पादन लॉटचे प्रतिनिधित्व करू नये.
ऑक्सिजन-मुक्त रॉड आणि बसबार प्रकल्पांसाठी, संबंधित मार्गदर्शिका पहा.ऑक्सिजन-मुक्त तांब्याच्या रॉड तपासणी मानके.
वाहकता रसायनशास्त्राची जागा घेऊ शकत नाही. रसायनशास्त्र वाहकतेची जागा घेऊ शकत नाही. जेव्हा दोन्ही गोष्टी सिद्ध करण्यासाठी एकाच सोयीस्कर चाचणीची मागणी केली जाते, तेव्हा ग्राहक अडचणीत येतात.
टेम्पर आणि यांत्रिक गुणधर्म तपासा
दोन लॉट्सची रासायनिक रचना सारखीच असूनही, त्यांचे टेम्पर आणि प्रोसेसिंगचा इतिहास भिन्न असल्यामुळे, बेंडिंग, स्टॅम्पिंग, मशीनिंग किंवा असेंब्लीच्या वेळी ते वेगळ्या प्रकारे वागू शकतात.
आवश्यकतेनुसार, तपासणी योजनेत ASTM E8/E8M किंवा लागू केलेल्या उत्पादन मानकानुसार तन्यता शक्ती, उत्पन्न शक्ती आणि प्रसरण; ASTM E18 नुसार रॉकवेल कठीणता; ASTM E384 नुसार मायक्रोइंडेन्टेशन कठीणता; वाकण चाचणी; कण-आकाराचे मूल्यांकन; किंवा इतर स्थिती-विशिष्ट तपासणी यांचा समावेश असू शकतो.
नमुन्याची दिशा, नमुना घेण्याची जागा, जाडी, गेजची लांबी, पदार्थाची स्थिती, निकालाच्या मर्यादा आणि पुनर्चाचणीचे नियम निश्चित करा.
निवडलेल्या ग्रेड आणि टेम्परसाठी करारामध्ये त्या संबंधाला स्पष्टपणे परवानगी दिल्याशिवाय कठीणपणाचे तन्य शक्तीमध्ये रूपांतर करू नका. रूपांतरण तक्ता हा निर्दिष्ट चाचणीचा पर्याय नाही.
इथेच कमी किमतीचा पर्याय महागडा ठरतो. खरेदीदार रासायनिक रचनेला मान्यता देतो, टेम्पर व्हेरिफिकेशन (तापमान पडताळणी) टाळतो आणि जेव्हा फॉर्मिंग (घडवण्याच्या) प्रक्रियेदरम्यान बसबारला तडे जातात किंवा पट्टी आवश्यक स्प्रिंग रिस्पॉन्स (स्प्रिंगसारखा प्रतिसाद) टिकवून ठेवण्यात अयशस्वी होते, तेव्हाच त्याला समस्या लक्षात येते. मिश्रधातूचे नाव अयशस्वी ठरले नाही. खरेदीची व्याख्या अयशस्वी ठरली.
उत्पादन प्रकारानुसार परिमाणे तपासा
उत्पादनावर ज्या पद्धतीने प्रक्रिया आणि जुळवणी केली जाईल, त्यानुसारच आयामी तपासणी केली पाहिजे.
प्लेट आणि शीटसाठी, प्रातिनिधिक ठिकाणी जाडी, रुंदी, लांबी, सपाटपणा, कडांची स्थिती आणि जिथे लागू असेल तिथे काटकोनीपणा तपासा. केवळ एका कोपऱ्याचे मोजमाप करून संपूर्ण प्लेट प्रमाणित करता येत नाही.
पट्टी आणि कॉइलसाठी, रुंदीच्या दिशेने आणि कॉइलच्या मधून जाडी, रुंदी, कॅम्बर, कडेवरील बुर, कॉइलचा आतील/बाहेरील व्यास आणि गुंडाळण्याची दिशा तपासा. हेड, मध्य आणि टेलची स्थिती महत्त्वाची असू शकते.
बसबार, रॉड आणि बारसाठी, क्रॉस-सेक्शन, रुंदी आणि जाडी किंवा व्यास, सरळपणा, पीळ, कटची लांबी, टोकाचा काटकोन आणि कडेची त्रिज्या तपासा. एक छोटा नमुना पूर्ण-लांबीच्या असेंब्लीची आवश्यकता सिद्ध करू शकत नाही.
ट्यूबसाठी, बाह्य व्यास (OD), भिंतीची जाडी, निर्दिष्ट असल्यास अंतर्गत व्यास (ID), अंडाकृतीपणा, सरळपणा, लांबी आणि टोकाची स्थिती तपासा. केवळ बाह्य व्यासावरून भिंतीची किमान जाडी सिद्ध करता येत नाही.
मशीन केलेल्या भागांसाठी, आकार, स्थिती, प्रोफाइल, छिद्रांची रचना, थ्रेड्स, चॅम्फर्स आणि अंतिम-स्थितीतील परिमाणे तपासण्यासाठी मान्यताप्राप्त डेटम प्रणालीचा वापर करा. कच्च्या मालाचे एमटीसी (MTC) सीएनसी (CNC) भूमितीला मान्यता देऊ शकत नाही.
मापनाची अट सांगा. सपाटपणा आधार आणि प्रतिबंधावर अवलंबून असतो. सरळपणा गेज लांबी आणि मुक्त-स्थितीतील आधारावर अवलंबून असतो. प्लेटेड बसबारला कोटिंगनंतर त्याच्या क्रिटिकल साईजची तपासणी करण्याची आवश्यकता असू शकते.
मोठ्या प्रमाणातC11000 तांब्याच्या रॉडचे पर्यायव्यास, सरळपणा, कटची लांबी, पृष्ठभाग आणि लॉटच्या नोंदींसाठी अजूनही ऑर्डर-विशिष्ट स्वीकृती मर्यादा आवश्यक आहेत.
वस्तूंची संख्या, निव्वळ वजन, एकूण वजन आणि बिल बनवण्याचा आधार यांची जुळवाजुळव करा. जर सैद्धांतिक वजन वापरले असेल, तर नाममात्र आकारमान आणि घनतेच्या आधारावर एकमत करा. जर प्रत्यक्ष वजन वापरले असेल, तर वजनकाट्याचे मापांकन आणि पूर्णांकीकरण निश्चित करा.
पृष्ठभागाच्या आवश्यकतांचे मोजता येण्याजोग्या निकषांमध्ये रूपांतर करा
"चांगला पृष्ठभाग," "मिल फिनिश" आणि "ओरखडे नाहीत" यांसारख्या गोष्टींमुळे वाद निर्माण होतात. या गोष्टी निरीक्षकाला काय नाकारावे हे सांगत नाहीत.
उत्पादन आणि उपयोगावर अवलंबून, ओरखडे, दंत, खड्डे, ऑक्साईड, पाण्याचे डाग, रंगातील बदल, रोलचे ठसे, डायच्या रेषा, घड्या, लॅमिनेशनच्या खुणा, कडेवरील खरखरेपणा, कडेवरील भेगा, बारीक तुकडे, तेल, बोटांचे ठसे, आत रुतलेली अशुद्धता आणि विसंगत संरक्षक अवशेषांसाठी मोजता येण्याजोग्या मर्यादा निश्चित करा.
महत्त्वपूर्ण पृष्ठभागांचे वर्गीकरण करा. बसबार संपर्क पृष्ठभाग, ब्रेझिंग पृष्ठभाग, सीलिंग पृष्ठभाग आणि लपलेला मागील पृष्ठभाग यांना समान कॉस्मेटिक स्वीकृती नियमाची आवश्यकता नसते.
जेव्हा देखावा महत्त्वाचा असतो, तेव्हा तपासणीसाठी वापरलेली प्रकाशयोजना, पाहण्याचे अंतर, महत्त्वपूर्ण क्षेत्रे आणि मंजूर मर्यादेचा नमुना नमूद करा. कार्यात्मक दोषांसाठी, शक्य असेल तिथे संख्यात्मक मर्यादा किंवा नियंत्रित कार्यपद्धतीचा वापर करावा.
सागरी वाहतुकीदरम्यान तांब्याचे संरक्षण करणारे तात्पुरते तेल, नंतरच्या प्लेटिंग, सोल्डरिंग, ब्रेझिंग किंवा विद्युत संपर्कात अडथळा आणू शकते. पृष्ठभागाची तपासणी करताना, केवळ क्रेटच्या आतून वस्तू कशी दिसते याचाच विचार न करता, पुढील प्रक्रियेचाही विचार केला पाहिजे.
जेव्हा जोखीम आवश्यक असेल तेव्हाच NDT आणि विशेष चाचण्या निर्दिष्ट करा.
प्रत्येक तांब्याच्या ऑर्डरसाठी अविनाशी चाचणी आणि विनाशकारी विशेष चाचण्या आपोआप आवश्यक नसतात.
ASTM E243 अंतर्गत निर्दिष्ट तांबे किंवा तांबे-मिश्रधातूच्या ट्यूबसाठी एडी-करंट तपासणी उपयुक्त ठरू शकते. ASTM E1417/E1417M अंतर्गत लिक्विड पेनिट्रंट चाचणीमुळे योग्य तयार भागांवरील पृष्ठभागावर दिसणारे दोष उघड होऊ शकतात. उत्पादन-विशिष्ट कार्यपद्धतीनुसार जड प्लेट, बार, फोर्जिंग्ज किंवा बॉन्डेड उत्पादनांसाठी अल्ट्रासोनिक चाचणी निर्दिष्ट केली जाऊ शकते.
विशिष्ट ट्यूब किंवा असेंब्लींसाठी हायड्रोस्टॅटिक किंवा न्यूमॅटिक गळती चाचणी आवश्यक असू शकते. विशिष्ट ऑक्सिजन-मुक्त किंवा डीऑक्सिडाइज्ड तांब्याच्या आवश्यकतांसाठी क्यूप्रस-ऑक्साइड किंवा हायड्रोजन-एम्ब्रिटलमेंट-संबंधित चाचणीकरिता ASTM B577 पद्धती लागू होऊ शकतात. या पद्धती आणि पारंपरिक मेटलोग्राफिक सेक्शनिंगमुळे नमुना नष्ट होऊ शकतो किंवा खराब होऊ शकतो आणि त्यांना विनाशकारी विशेष चाचण्या मानले पाहिजे.
चुंबकीय कण तपासणी सामान्य अचुंबकीय तांब्याच्या उत्पादनांसाठी योग्य नाही.
जोपर्यंत अहवालात पद्धत, लिखित कार्यपद्धती, तपासणीची व्याप्ती, कॅलिब्रेशनचा आधार, ऑपरेटरची पात्रता आणि स्वीकृती निकष नमूद केलेले नाहीत, तोपर्यंत “१००% NDT उत्तीर्ण” याला काही अर्थ नाही.
प्लेटिंगची तपासणी एक स्वतंत्र प्रक्रिया म्हणून करा
उत्तीर्ण झालेला तांब्याचा सबस्ट्रेट हा प्लेटेड घटकही उत्तीर्ण होईल याची हमी देत नाही. कथील, निकेल आणि चांदीमुळे आणखी एक सामग्री, आणखी एक प्रक्रिया आणि बिघाडाचा आणखी एक प्रकार निर्माण होतो.
इलेक्ट्रोडिपॉझिटेड टिनसाठी ASTM B545, इंजिनिअरिंग निकेल कोटिंग्जसाठी ASTM B689 आणि इलेक्ट्रोडिपॉझिटेड सिल्व्हरसाठी ASTM B700 लागू असू शकते. योग्य XRF कोटिंग-जाडी मापनासाठी ASTM B568 वापरले जाऊ शकते, तर कूलोमेट्रिक जाडी मापनासाठी ASTM B504 लागू असू शकते.
ड्रॉइंग आणि पीओ मध्ये कोटिंग मटेरियल, डिपॉझिशन प्रक्रिया, किमान स्थानिक किंवा सरासरी जाडी, मोजमापाची ठिकाणे, आसंजन पद्धत, सच्छिद्रता किंवा सातत्य आवश्यकता, स्वरूप मर्यादा, कडा आणि छिद्रांचे आच्छादन, संपर्क-क्षेत्र मास्किंग, सोल्डरक्षमता आणि आयामी मर्यादा कोटिंगच्या आधी किंवा नंतर लागू होतात की नाही, हे परिभाषित केले पाहिजे.
सर्वात सोप्या सपाट पृष्ठभागावरील एकच एक्सआरएफ वाचन संपूर्ण बसबारवर एकसमान कोटिंग असल्याचे सिद्ध करत नाही. वक्रता, सब्सट्रेटची रचना, संदर्भ मानके, बहुस्तरीय कोटिंग्ज आणि कडांपासूनचे अंतर यांमुळे निकालात बदल होऊ शकतो.
सायबर मेटलउपकरणे आणि तपासणी क्षमताहे पृष्ठ प्रक्रिया आणि तपासणीच्या चर्चांसाठी पार्श्वभूमी प्रदान करते. प्रत्यक्ष ऑर्डरमध्ये अद्याप नमूद केलेल्या पद्धती, अंशांकित उपकरणे आणि लॉट-विशिष्ट अहवालांची आवश्यकता आहे.
समर्थनीय नमुना योजना तयार करा
“१०% तपासा” ही नमुना योजना नाही. कशाचे १० टक्के: नग, वेटोळे, गठ्ठे, घड्या, पॅकेजेस किंवा मोजमापांचे?
प्रत्येक वैशिष्ट्याची व्याख्या करा:
आवश्यकता | पद्धत | साधन | लॉटची व्याख्या | नमुन्याचा आकार | यादृच्छिक-निवड पद्धत | चाचणीचे ठिकाण | स्वीकृती निकष | नोंद | साक्षीदार बिंदू.
ISO 2859-1 ॲट्रिब्यूट सॅम्पलिंगला समर्थन देऊ शकते. ISO 3951 मालिकेचा लागू भाग, जसे की योग्य असेल तेथे ISO 3951-1, व्हेरिएबल्स सॅम्पलिंगला समर्थन देऊ शकतो. पक्षांनी अचूक भाग आणि आवृत्ती, लॉटचा आकार, तपासणी पातळी, AQL, स्विचिंग नियम आणि दोष वर्गीकरण यावर सहमत असणे आवश्यक आहे.
AQL 1.0 हे लॉटमधील केवळ १% माल सदोष असेल याची हमी देत नाही. AQL हा निवडलेल्या योजनेच्या उर्वरित भागासोबत वापरला जाणारा एक सॅम्पलिंग-प्लॅन पॅरामीटर आहे.
प्रत्येक पॅकेजची ओळख, संख्या, लेबले आणि वाहतुकीदरम्यान झालेले दृश्यमान नुकसान तपासा. जेव्हा परिणामांमुळे ते योग्य ठरते, तेव्हा फिट-क्रिटिकल किंवा सेफ्टी-क्रिटिकल वैशिष्ट्यांसाठी १००% तपासणीचा वापर करा. स्पेसिफिकेशनमध्ये नमूद केलेल्या उत्पादन लॉटनुसार विनाशकारी रासायनिक आणि यांत्रिक नमुने निवडा.
नमुने कॉइल्स, बंडल्स, पॅकेजेस आणि उत्पादन क्रमामध्ये विभागले पाहिजेत. पुरवठादाराला फक्त स्वच्छ, सहज उपलब्ध होणारे वरचे तुकडे निवडू देऊ नका.
तपासणी योजनेत हे नमूद करणे आवश्यक आहे की, अपयशामुळे अस्वीकृती, पुनर्नमुना घेण्यास परवानगी किंवा १००% वर्गीकरण होईल का. गोल्डन सॅम्पल किंवा पास झालेला पहिला नमुना मोठ्या प्रमाणातील लॉटच्या आवश्यकता माफ करत नाही.
उत्पादनापूर्वी तृतीय-पक्ष तपासणीची व्याख्या करा
तपासणी संस्था आणि तिची व्याप्ती उत्पादनापूर्वीच नियुक्त केली पाहिजे, माल पॅक केल्यानंतर नव्हे.
जेथे व्यावसायिकदृष्ट्या योग्य असेल, तेथे संबंधित व्याप्तीसाठी ISO/IEC 17020 मान्यताप्राप्त तपासणी संस्था आणि आवश्यक चाचणी पद्धतीसाठी ISO/IEC 17025 मान्यताप्राप्त प्रयोगशाळा निवडा.
उपयुक्त तपासणीच्या टप्प्यांमध्ये दस्तऐवज पुनरावलोकन, सामग्री-ओळख पडताळणी, यादृच्छिक नमुना निवड, विनाशकारी चाचण्यांचे निरीक्षण, आकारमान आणि पृष्ठभागाची तपासणी, प्रमाणाची पडताळणी, पॅकिंग तपासणी, कॅलिब्रेशन-रेकॉर्ड पुनरावलोकन आणि विसंगतींचे निराकरण यांचा समावेश होतो.
अहवालात निरीक्षकाने काय पाहिले, काय नमुने घेतले आणि काय कागदपत्रांचे पुनरावलोकन केले, याचा स्पष्ट उल्लेख असला पाहिजे.
तृतीय-पक्ष तपासणीमुळे तपासणी न केलेला प्रत्येक भाग अनुरूप आहे हे सिद्ध होत नाही. त्यामुळे पुरवठादाराची जबाबदारी हस्तांतरित होत नाही, आणि जे स्वीकृती निकष कधी लिहिलेच गेले नाहीत, त्यांना त्यामुळे वाचवता येत नाही.
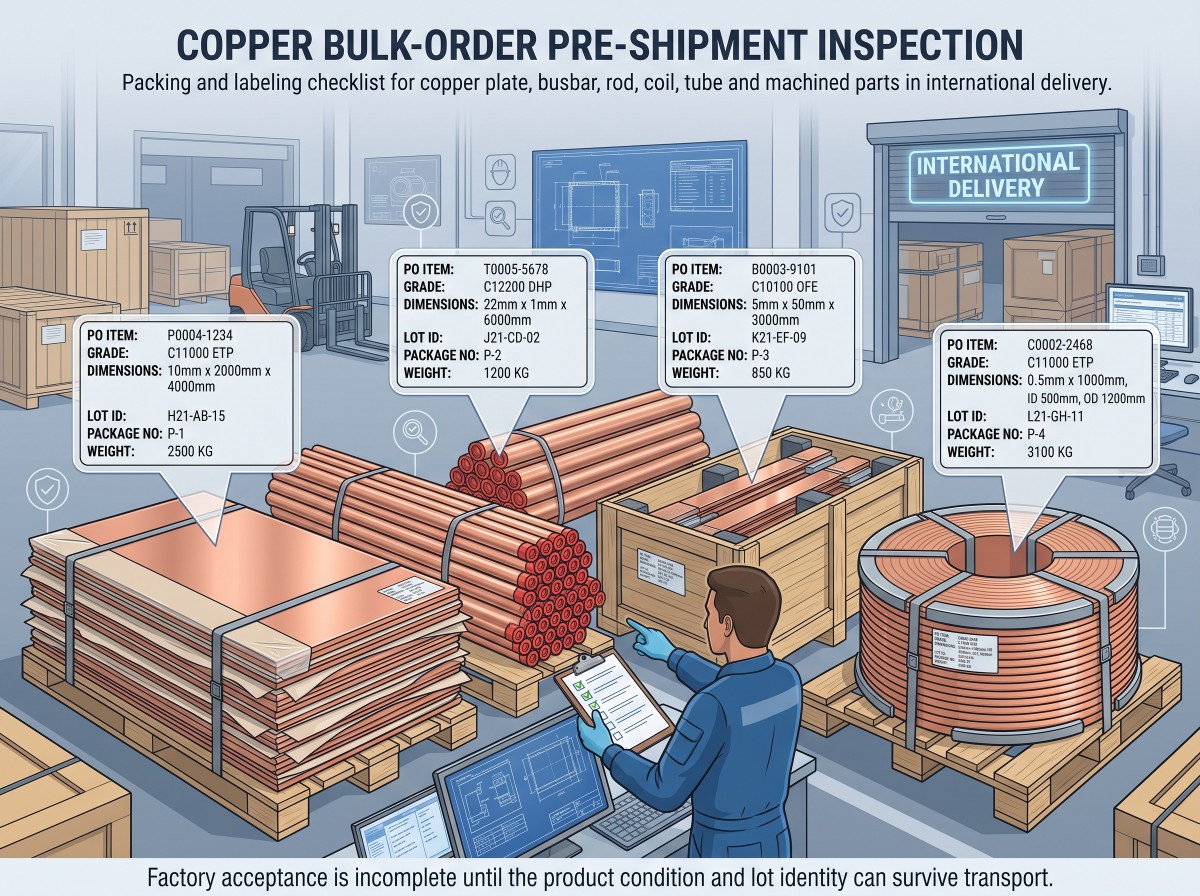
पॅकिंग, लेबल्स आणि शिपिंगची स्थिती तपासा.
तांबे कारखान्याच्या तपासणीत उत्तीर्ण होऊ शकते, पण पोहोचल्यावर मात्र ते सदोष आढळू शकते. दाट गठ्ठे सरकतात. उघडे पृष्ठभाग एकमेकांना घासतात. पातळ पत्रा एका जागी स्थिर होतो. दमटपणामुळे पॉलिश केलेल्या वस्तूंवर डाग पडतात. खोक्याला धरून ठेवण्यासाठी वापरलेल्या फास्टनरमुळे, मुलामा दिलेल्या संपर्क पृष्ठभागांचे नुकसान होते.
प्लेट आणि शीटसाठी मजबूत बेस, ओलावा प्रतिबंधक, इंटरलीव्हिंग आणि कडेच्या संरक्षणाची आवश्यकता असू शकते. कॉइल्ससाठी ठरवलेल्या आय ओरिएंटेशन, गुंडाळण्यास प्रतिबंध, स्किड सपोर्ट आणि टेलिस्कोपिंगपासून संरक्षणाची आवश्यकता असते. रॉड, बार आणि बसबारला घासण्यापासून वेगळेपणा आणि टोके, छिद्रे व प्लेटेड पृष्ठभागांसाठी संरक्षणाची आवश्यकता असते. ट्यूबसाठी टोपी लावलेली टोके आणि वितरित बंडल सपोर्टची आवश्यकता असू शकते. मशिन केलेल्या भागांसाठी स्वतंत्र ट्रे किंवा सेपरेटरची आवश्यकता असू शकते.
पॅकिंग साहित्य कोरडे, स्वच्छ आणि नंतरच्या विद्युत संपर्क, प्लेटिंग, सोल्डरिंग, ब्रेझिंग व स्वच्छतेसाठी सुसंगत असले पाहिजे.
प्रत्येक पॅकेज लेबलवर पीओ आयटम, ग्रेड, स्टँडर्ड, टेम्पर, डायमेन्शन्स, क्वांटिटी, नेट आणि ग्रॉस वेट, प्रोडक्शन-लॉट आयडेंटिफायर, पॅकेज नंबर आणि करारानुसार आवश्यक असल्यास मूळ देशाची माहिती दर्शविली पाहिजे.
ISPM 15 हे गंतव्यस्थानाच्या आवश्यकतांनुसार, नियंत्रित घन-लाकडी पॅकेजिंग आणि डनेजला सशर्त लागू होते. धुरीकरण सार्वत्रिकरित्या अनिवार्य नाही.
वितरणापूर्वी, फिजिकल पॅकेज आयडींची पॅकिंग लिस्ट आणि एमटीसी ट्रेसेबिलिटी मॅपशी तुलना करा.
वितरणापूर्वी विसंगत सामग्रीची तपासणी करा
अयशस्वी निकालासाठी वर्कफ्लोची गरज असते, मेसेजिंग ॲपमधील युक्तिवादाची नाही.
विलगीकरण -> ओळख आणि पुरावे जतन करा -> NCR जारी करा -> प्रभावित व्याप्ती आणि मूळ कारण निश्चित करा -> नाकारा, वर्गीकरण करा, पुनर्प्रक्रिया करा, बदला किंवा लेखी मान्यतेने स्वीकारा -> नोंदी अद्ययावत करा.
करारामध्ये दस्तऐवज सादर करण्याची अंतिम मुदत, साक्षीदार आणि थांबवण्याचे टप्पे, पुनर्चाचणीचे नियम, पुनर्नमुना घेण्याचे नियम, वर्गीकरणाची जबाबदारी, पुनर्कामाची मंजुरी, बदलीची प्रक्रिया, पुनःतपासणीचा खर्च, आवक तपासणीचे अधिकार आणि दाव्याचा कालावधी निश्चित केलेला असावा.
उत्पादनाच्या तातडीमुळे अभियांत्रिकीतील त्रुटीची गुप्तपणे पाठवणी होऊ देऊ नका. लेखी सवलतीमध्ये अचूक लॉट, मोजलेला परिणाम, प्रभावित प्रमाण, कार्यात्मक धोका आणि मंजूर करणारा प्राधिकरण यांचा उल्लेख असावा.
मोठ्या ऑर्डरची तपासणी चेकलिस्ट
माल पाठवण्यास मंजुरी देण्यापूर्वी, या २० तपासण्यांची खात्री करा:
- खरेदी आदेश आणि मंजूर रेखाचित्र सुधारणा
- तांब्याचा अचूक दर्जा आणि पदनाम प्रणाली
- उत्पादन मानक आणि आवृत्ती
- उत्पादनाचे स्वरूप आणि स्वभाव
- हीट, कास्ट, बॅच, कॉइल किंवा लॉटची व्याख्या
- रसायनशास्त्राच्या मर्यादा आणि चाचणी पद्धत
- लागू असल्यास ऑक्सिजन-संबंधित चाचणी
- वाहकता किंवा रोधकता आवश्यकता
- यांत्रिक-गुणधर्म आवश्यकता
- आयामी CTQ आणि मापन पद्धत
- पृष्ठभागाचे विभाग आणि दोष मर्यादा
- आवश्यकतेनुसार एनडीटी किंवा विशेष-चाचणी प्रक्रिया
- प्लेटिंग मटेरियल, जाडी आणि मोजमापाची ठिकाणे
- नमुना योजना आणि अपयश प्रतिसाद
- तृतीय-पक्ष तपासणीची व्याप्ती
- तुकड्यांची संख्या आणि प्रत्यक्ष किंवा सैद्धांतिक वजनाच्या आधारावर
- उत्पादन-विशिष्ट पॅकिंग संरक्षण
- पॅकेज-टू-एमटीसी लेबल ट्रेसिबिलिटी
- एनसीआर, पुनर्परीक्षा आणि सवलत प्रक्रिया
- अंतिम दस्तऐवज आणि माल पाठवण्यास मंजुरी
RFQ चे पुनरावलोकन करण्याच्या माझ्या अनुभवानुसार, खरेदीदार अनेकदा तांब्याच्या दर्जाचे तपशीलवार वर्णन करतात आणि तपासणी एका वाक्यात मांडतात: “MTC आवश्यक आहे.”
हे चुकीचे आहे.
एमटीसी हा स्वीकृती योजनेअंतर्गत एक नियंत्रित रेकॉर्ड असावा, ती स्वतः स्वीकृती योजना नसावी.
समन्वित सोर्सिंग, प्रोसेसिंग आणि निर्यातीच्या चर्चांसाठी, सायबर मेटलच्या माहितीचा आढावा घ्या.तांबे पुरवठा-साखळी सेवातुम्ही हे देखील करू शकतासायबर मेटल उत्पादन कॅटलॉग डाउनलोड कराउत्पादन श्रेणीच्या संदर्भात.
ऑर्डर पुनरावलोकनाची विनंती करण्यासाठी,मोठ्या ऑर्डरच्या RFQ साठी सायबर मेटलशी संपर्क साधा.ग्रेड, मानक आणि आवृत्ती, उत्पादनाचे स्वरूप, पोत, परिमाणे, रेखाचित्र, प्रमाण, CTQs, चाचणी दस्तऐवज, पॅकिंग आवश्यकता आणि गंतव्यस्थान यांसह.
प्रत्यक्ष प्रकल्पासाठी चाचणीची व्याप्ती, नमुना संकलन, त्रयस्थ पक्षाची उपस्थिती, सद्य उपलब्धता, किमान ऑर्डर प्रमाण (MOQ) आणि लागणारा वेळ यांची पुष्टी करणे आवश्यक आहे.
सारांश
तांब्याची तपासणी ही पॅक केलेल्या मालाजवळ केली जाणारी अंतिम औपचारिकता नाही. याची सुरुवात तेव्हा होते, जेव्हा खरेदीदार ‘अनुरूप’ म्हणजे काय हे निश्चित करतो.
ग्रेड ओळख, रसायनशास्त्र, वाहकता, टेम्पर, भूमिती, पृष्ठभाग, कोटिंग आणि पॅकिंग वेगळे करा. प्रत्येक निकालाला प्रत्यक्ष उत्पादन लॉटशी जोडा. पद्धत, नमुना आणि निर्णय नियम लेखी स्वरूपात मांडा.
सर्वात स्वस्त तपासणी योजना तीच असते, जी माल चुकीच्या खंडात साठवला जाण्यापूर्वीच चूक शोधून काढते.
वारंवार विचारले जाणारे प्रश्न
उत्पादक, उत्पादन स्थळ, पीओ संदर्भ, अचूक ग्रेड, उत्पादनाचे स्वरूप, मानक आणि आवृत्ती, टेम्पर, उत्पादन-लॉट ओळख, प्रत्यक्ष रसायनशास्त्र, आवश्यक यांत्रिक आणि विद्युत परिणाम, समाविष्ट प्रमाण आणि अधिकृत प्रमाणीकरण तपासा. त्यानंतर एमटीसी आयडेंटिफायर पॅकेज लेबल्स आणि वितरित तांब्याशी जुळवा.
हँडहेल्ड एक्सआरएफ अनेक धातूंच्या घटकांची तपासणी करू शकते, परंतु ते ऑक्सिजन-मुक्त तांब्यामध्ये पीपीएम-पातळीवरील ऑक्सिजन सिद्ध करू शकत नाही. लागू केलेल्या रासायनिक मर्यादा, पडताळणीयोग्य एमटीसी आणि, आवश्यक असल्यास, पात्र प्रयोगशाळेद्वारे केलेल्या योग्य ऑक्सिजन-विश्लेषण पद्धतीद्वारे दर्जाची पुष्टी करा.
नाही. २०°C तापमानावर, १००% IACS पारंपरिकरित्या सुमारे ५८.० MS/m किंवा १.७२४१ मायक्रो-ओहम सेमी इतके असते, परंतु ते खरेदीसाठीचे सार्वत्रिक किमान प्रमाण नाही. खरेदी आदेशात (PO) आवश्यक मूल्य, पद्धत, संदर्भ तापमान, चाचणीची ठिकाणे आणि पूर्णांकीकरणाचा नियम नमूद करणे आवश्यक आहे.
नाही. प्रकार ३.१ ची पडताळणी निर्मात्याच्या अधिकृत तपासणी प्रतिनिधीद्वारे केली जाते, जो उत्पादनापासून स्वतंत्र असतो. प्रकार ३.२ साठी पडताळणीच्या अतिरिक्त आवश्यकता आहेत. एका स्वतंत्र त्रयस्थ तपासणी अहवालामुळे प्रकार ३.१ चे आपोआप प्रकार ३.२ मध्ये रूपांतर होत नाही.
उत्पादनाचे मानक, उत्पादन-लॉटची व्याख्या आणि अपयशाचे परिणाम यांपासून सुरुवात करा. प्रत्येक वैशिष्ट्यासाठी नमुन्याचा आकार, यादृच्छिक-निवड पद्धत, चाचणीचे ठिकाण, स्वीकृती मर्यादा आणि अपयश प्रतिसाद परिभाषित करा. “१०% तपासणी” अशी सर्वसाधारण सूचना वापरू नका.
जेव्हा नियामक मानक, रेखाचित्र, सेवा जोखीम किंवा मान्य तपासणी योजनेत तसे नमूद केलेले असते, तेव्हा NDT आवश्यक असते. विशिष्ट प्रकरणांमध्ये एडी करंट, पेनिट्रंट किंवा अल्ट्रासोनिक चाचणी योग्य असू शकते, परंतु प्रत्येक पद्धतीसाठी लेखी कार्यपद्धती, कॅलिब्रेशनचा आधार, व्याप्ती आणि स्वीकृती निकष असणे आवश्यक आहे.
निरीक्षकाने मंजूर कागदपत्रे, सामग्री आणि लॉटची ओळख, नमुना निवड, निर्दिष्ट चाचण्या, परिमाणे, पृष्ठभाग, प्रमाण, लेबल्स, पॅकिंग आणि विसंगती असलेल्या भागांचे झाकण यांची पडताळणी करावी. अहवालात काय पाहिले, काय नमुने घेतले आणि कोणत्या कागदपत्रांचे पुनरावलोकन केले याचा उल्लेख असणे आवश्यक आहे.
आपोआप नाही. माल पाठवण्यापूर्वी मालाची तपासणी करण्याच्या अधिकारांवर त्याचा कसा परिणाम होतो, हे करारामध्ये नमूद केलेले असावे. खरेदीदारांनी तरीही पॅकेजची ओळख, संख्या, वाहतुकीदरम्यान झालेले नुकसान आणि माल स्वीकारण्याची महत्त्वपूर्ण वैशिष्ट्ये पडताळून पाहावीत.
ग्रेड, पदनाम प्रणाली, उत्पादन मानक आणि आवृत्ती, स्वरूप, पोत, परिमाणे, रेखाचित्र सुधारणा, CTQs, चालकता किंवा यांत्रिक आवश्यकता, पृष्ठभाग आणि कोटिंग निकष, प्रमाण, नमुना घेण्याचे नियम, कागदपत्रे, पॅकिंग, गंतव्यस्थान आणि इन्कोटर्म प्रदान करा.
पोस्ट करण्याची वेळ: ३० ऑगस्ट २०२६