
प्रकाशन दिनांक: ९ ऑगस्ट, २०२६
लेखक: हू यानवेई, सायबर मेटल तांत्रिक तज्ञ
चमकदार चांदीची कांडी विकत घेऊन तिला 'मरीन ग्रेड' म्हणणे, यामुळेच एक स्वस्त लेप महागड्या शटडाउनमध्ये बदलतो.
केवळ “निकेल प्लेटेड कॉपर रॉड, १० मायक्रॉन” असे नमूद करणारी RFQ (कोटेशनसाठी विनंती) पुरवठादारावर कठीण निर्णय सोडून देते. १० मायक्रॉन ही सरासरी जाडी आहे की किमान स्थानिक जाडी? कापलेल्या टोकांवर कोटिंग केले जाते का? जमा होणारा थर इलेक्ट्रोलाइटिक निकेलचा आहे की इलेक्ट्रोलेस निकेल-फॉस्फरसचा? हा रॉड कोरड्या स्विचबोर्डमध्ये ठेवला जाईल का, इंजिन रूममधील क्षारयुक्त बाष्पीभवनाला सामोरा जाईल का, की वाहत्या समुद्राच्या पाण्यात बुडून राहील?
हे किरकोळ तपशील नाहीत. कमी दराच्या कोटेशनमध्ये रॅक पॉइंट्सजवळील पातळ भाग, कोटिंग नसलेली टोके, खराब आसंजन, आकारमानातील वाढ आणि स्वीकृती निकष नसलेला सॉल्ट-स्प्रे अहवाल यांसारख्या गोष्टी लपवल्या जाऊ शकतात. खरेदीदार प्रति किलोग्राम काही सेंट्स वाचवतो आणि मग त्याला नाकारलेल्या असेंब्ली, पुन्हा प्लेटिंग, व्हेसलला होणारा विलंब किंवा आपत्कालीन बदलीसाठी पैसे मोजावे लागतात.
सायबर मेटलच्या सत्यापित उत्पादन लायब्ररीमध्ये समाविष्ट आहेसागरी वापरासाठी निकेल प्लेटेड तांब्याची सळईव्यावसायिक उत्पादन मार्ग म्हणून. खरेदीदाराने त्या उत्पादन वर्णनाला संपूर्ण विनिर्देश मानण्यापूर्वी ज्या अभियांत्रिकी प्रश्नांचे निराकरण केले पाहिजे, त्या प्रश्नांवर हे मार्गदर्शक भाष्य करते.
त्वरित उत्तर: निकेल प्लेटेड कॉपर रॉड सागरी वापरासाठी योग्य आहे का?
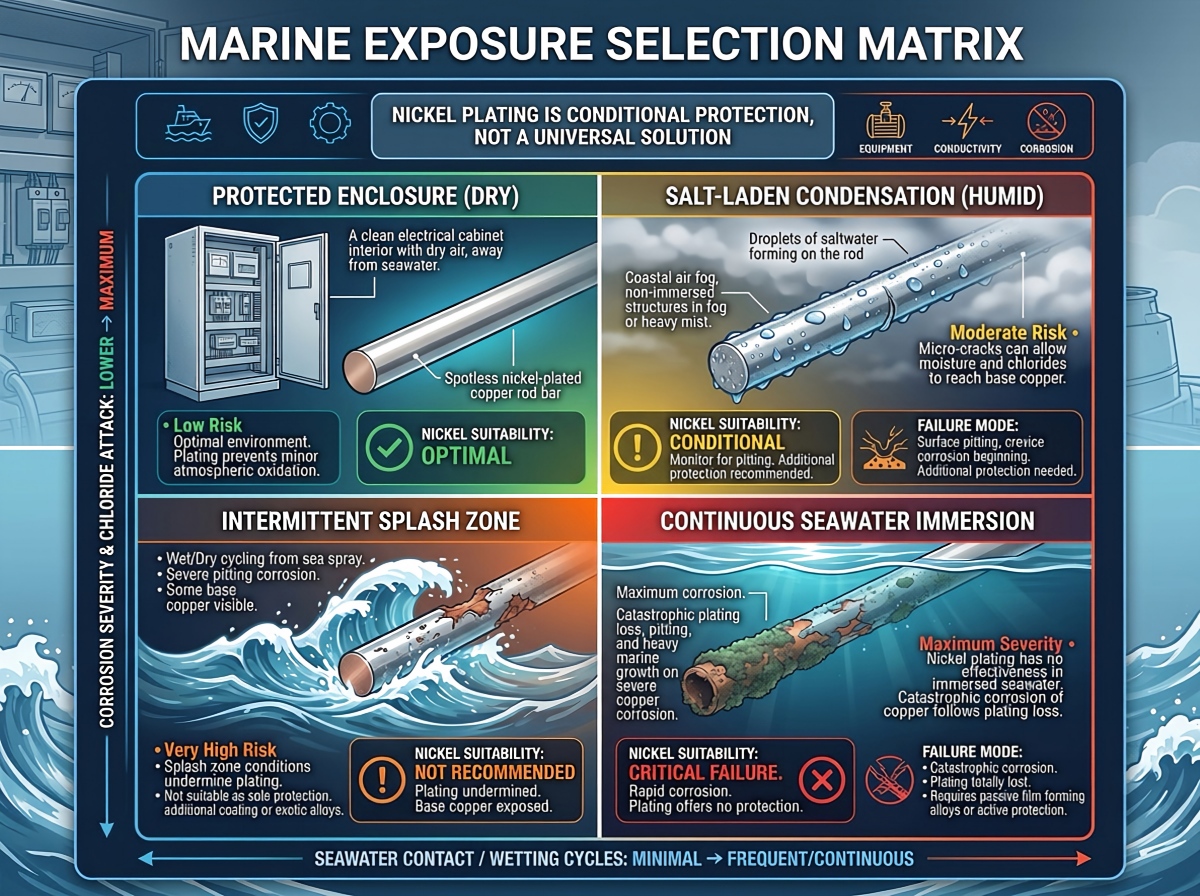
जेव्हा उच्च-वाहकता असलेल्या तांब्याच्या गाभ्याला दमट, क्षारयुक्त हवा, बाष्पीभवन किंवा अधूनमधून होणाऱ्या पाण्याच्या शिडकाव्यापासून संरक्षणाची आवश्यकता असते, तेव्हा सागरी विद्युत भागांसाठी निकेल-प्लेटेड तांब्याची कांडी उपयुक्त ठरू शकते. समुद्राच्या पाण्यात सतत बुडवून ठेवण्यासाठी हे आपोआपच योग्य साहित्य ठरत नाही. याची उपयुक्तता तांब्याचा दर्जा, निकेलच्या लेपनाचा प्रकार, किमान स्थानिक जाडी, टोकांचे व यंत्राने तयार केलेल्या भागांचे आच्छादन, आसंजन, सच्छिद्रता, संपर्काची रचना आणि प्रत्यक्ष वापराशी जुळणाऱ्या चाचणी योजनेवर अवलंबून असते.
तो फरक महत्त्वाचा आहे. निकेल प्लेटिंग हे एक पृष्ठभागावरील संरक्षक कवच आहे. क्युप्रोनिकेल आणि निकेल ॲल्युमिनियम ब्राँझ हे थ्रू-सेक्शन मिश्रधातू आहेत. कोटिंगला नुकसान पोहोचल्यास मूळ धातू उघडा पडतो; थ्रू-सेक्शन मिश्रधातूवर मशीनिंग केल्यास त्यातील गंज-प्रतिरोधक रसायनशास्त्र टिकून राहते.
समुद्री अनुभवाने सुरुवात करा, शेवटाने नाही.
खरेदी आदेशासाठी "सागरी वापर" हा शब्दप्रयोग खूपच अस्पष्ट आहे. आयपी-रेटेड इलेक्ट्रिकल एन्क्लोजरमधील रॉडला, पाण्याच्या शिडकाव्याच्या क्षेत्रात असलेल्या विद्युत प्रवाह वाहून नेणाऱ्या भागासारख्याच बिघाडाचा सामना करावा लागत नाही, आणि या दोन्हींपैकी कशाचाही उल्लेख सततच्या सागरी पाण्यातील शाफ्टप्रमाणे केला जाऊ नये.
| प्रदर्शन स्थिती | निकेल-प्लेटेड तांब्याची कांडी | पुनरावलोकन करण्यासाठी मुख्य धोका | RFQ साठी अधिक चांगला प्रश्न |
|---|---|---|---|
| कोरडे किंवा तापमान-नियंत्रित आवरण | अनेकदा एक व्यावहारिक पर्याय | हाताळणीमुळे होणारे नुकसान, संपर्क प्रतिरोध आणि अनावश्यक कोटिंगचा खर्च | कोणते तापमान, विद्युत प्रवाह आणि जोडणीची रचना लागू होते? |
| उच्च आर्द्रता किंवा क्षारयुक्त बाष्पीभवन | अनेकदा मूल्यांकन करण्यासारखे असते | छिद्रे, पातळ जागा, भेगा आणि लेप नसलेले कापलेले टोक | संक्षेपण निचरा आणि निश्चित गंज चाचणी उपलब्ध आहे का? |
| अधूनमधून उडणारे पाणी किंवा डेकच्या बाजूचे वातावरण | सशर्त | घर्षण, कडांचे नुकसान, क्लोराईड धारणा आणि गॅल्व्हॅनिक आंतरक्रिया | स्प्लॅशची वारंवारता, साफसफाईचे चक्र आणि जुळणारा धातू कोणता आहे? |
| सतत साचलेले समुद्राचे पाणी | डीफॉल्ट निवड नाही | कोटिंगमधील दोष, फटींमधील झीज आणि अवघड क्षेत्रीय तपासणी | त्याऐवजी मिश्रधातूच्या संपूर्ण भागाला गंजरोधक करणारे द्रावण वापरावे का? |
| वाहणारे समुद्राचे पाणी किंवा क्षरण-गंजण सेवा | सहसा दुसऱ्या सामग्री पुनरावलोकनाची आवश्यकता असते | कोटिंगची झीज, आघात आणि उघडा पडलेला सब्सट्रेट | कोणता वेग, तापमान, दाब आणि घन पदार्थांचे प्रमाण लागू होते? |
जर विद्युत वाहकता ही प्रमुख आवश्यकता असेल, तर प्लेटेड उच्च-वाहकता तांब्याचा कोर योग्य ठरू शकतो. जर दीर्घकालीन सागरी पाण्याच्या प्रतिकाराची आवश्यकता असेल, तर तुलना करा.क्युप्रोनिकेल उत्पादनेआणिसागरी आणि ऑफशोअर सेवेसाठी तांबे-निकेल मिश्रधातूड्रॉइंग लॉक करण्यापूर्वी. निकेल प्लेटिंग आणि कॉपर-निकेल अलॉइंग या अदलाबदल करण्यायोग्य संज्ञा नाहीत.
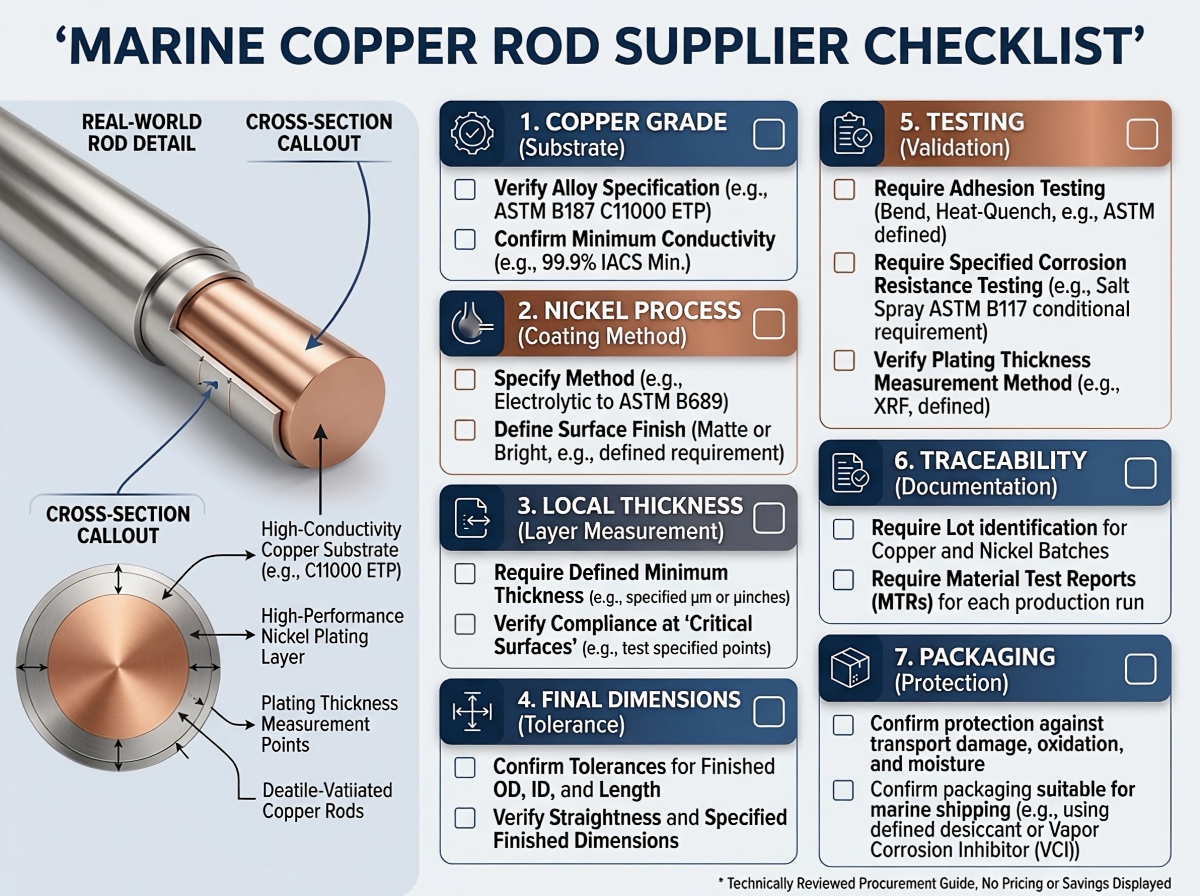
निकेल निश्चित करण्यापूर्वी तांब्याचा गाभा निवडा.
चुकीच्या सबस्ट्रेटला निकेल वाचवू शकत नाही. मूळ रॉड अजूनही विद्युत प्रवाह वाहून नेतो, औष्णिक कार्यक्षमतेवर नियंत्रण ठेवतो, मशिनिबिलिटीला चालना देतो आणि कोटिंगला नुकसान झाल्यास काय होईल हे ठरवतो.
इलेक्ट्रिकल रॉड्स आणि मशीन केलेल्या कंडक्टर्ससाठी, खरेदीदार सामान्यतः उच्च-वाहकता असलेल्यांपासून सुरुवात करतात.शुद्ध तांब्याच्या सामग्रीचे पर्यायअंतिम श्रेणी ही "रेड कॉपर" सारख्या एखाद्या सैल शब्दप्रयोगाऐवजी, रेखांकन आणि नियामक मानकांशी जोडलेली असली पाहिजे.
| तांब्याचा गाभा | खरेदीदार याचा विचार का करतात | खरेदीची खबरदारी |
|---|---|---|
| C11000 इलेक्ट्रोलाइटिक टफ-पिच कॉपर | उच्च विद्युत वाहकता, व्यापक उपलब्धता आणि परिचित विद्युत वापर | तापमान, चालकता, ऑक्सिजन-संबंधित प्रक्रिया मर्यादा आणि लागू असलेले ASTM/EN/JIS मानक यांची पुष्टी करा. |
| C10200 ऑक्सिजन-मुक्त तांबे | ज्या अनुप्रयोगांमध्ये ऑक्सिजन किंवा हायड्रोजन-संबंधित वर्तन महत्त्वाचे असते, त्यांच्यासाठी कमी ऑक्सिजन प्रमाणासह उच्च चालकता. | ऑक्सिजनविरहित तांबे समुद्राच्या पाण्याला अधिक प्रतिरोधक असते असे गृहीत धरू नका; योग्य सामग्री मानक आणि बॅच प्रमाणपत्राची मागणी करा. |
| उच्च-शक्तीचे तांबे मिश्रधातू | विशिष्ट कार्यासाठी उत्तम मजबुती, मऊपणा किंवा झीज-प्रतिरोधक क्षमता. | वाहकता लक्षणीयरीत्या कमी होऊ शकते; विद्युत आणि औष्णिक तपासणीशिवाय बदल करू नका. |
A C11000 घडवलेली शुद्ध तांब्याची सळईआणि एकऑक्सिजन-विरहित तांब्याची कांडीदोन्ही निकेलच्या थराखाली बसू शकतात, परंतु त्यांची खरेदी एकसारखी नसते. RFQ मध्ये ग्रेड, मानक, टेम्पर, व्यास, लांबी, सरळपणा, चालकतेची आवश्यकता आणि मापे प्लेटिंगच्या आधी लागू होतात की नंतर, याचा उल्लेख असावा. ASTM B187/B187M हे कॉपर बार, बस बार, रॉड आणि विविध आकारांसाठी सामान्यतः वापरले जाणारे एक विनिर्देशन आहे, परंतु करारामध्ये आवश्यक आवृत्ती आणि मिश्रधातूची स्थिती नमूद केली पाहिजे.
वाहकता: तांब्याचा गाभा महत्त्वाचे काम करतो
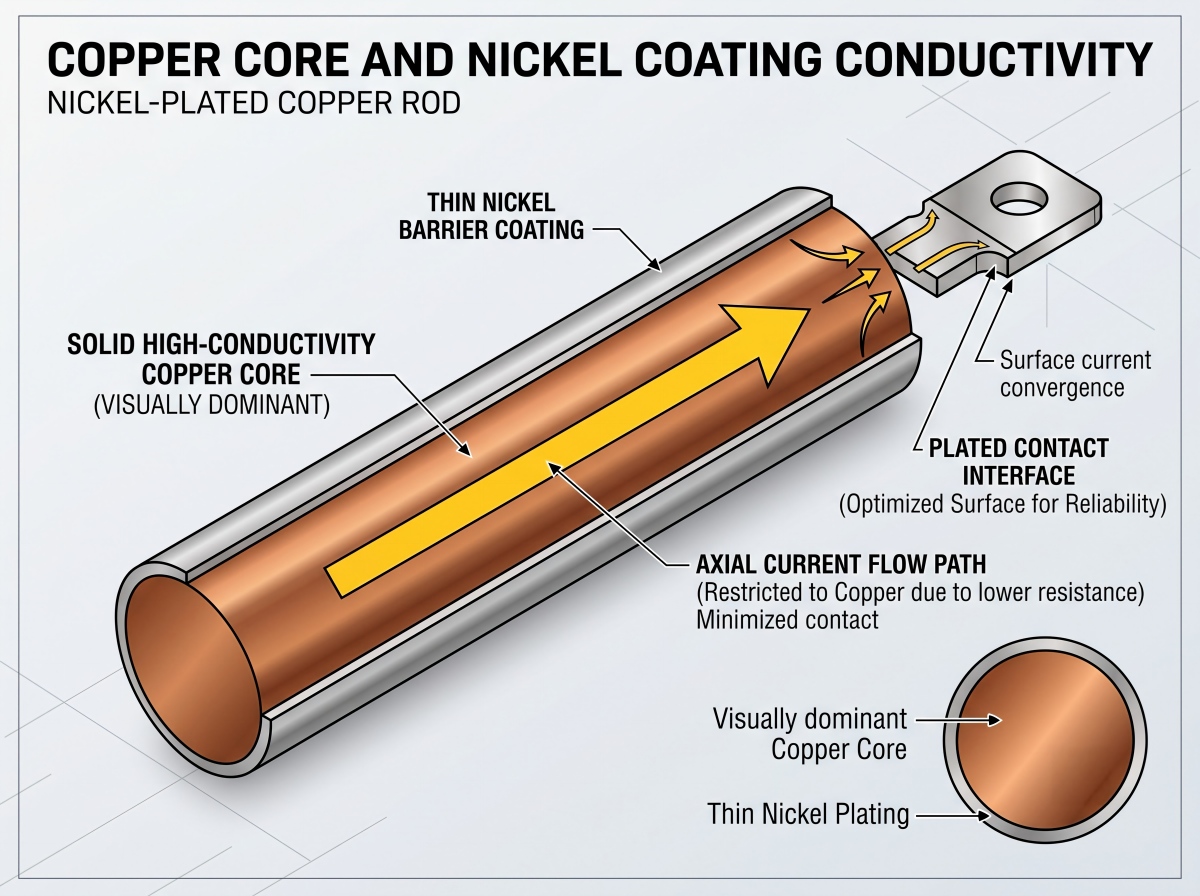
२०°C तापमानावर, १००% IACS अंदाजे ५८ MS/m इतके असते. शुद्ध निकेलचे प्रमाण केवळ सुमारे १४ MS/m असते, जे या मूल्याच्या अंदाजे एक चतुर्थांश आहे. जोपर्यंत भूमितीचा विचार केला जात नाही, तोपर्यंत ही तुलना चिंताजनक वाटते: मिलिमीटरमध्ये मोजलेल्या तांब्याच्या गाभ्याभोवती मायक्रोमीटरमध्ये मोजले जाणारे निकेलचे आवरण असते.
उदाहरणार्थ, १ मीटर लांब आणि २० मिमी व्यासाच्या तांब्याच्या सळईचा ५८ एमएस/मीटर घनतेवरील सैद्धांतिक रोध, जोड आणि तापमान समायोजनापूर्वी सुमारे ५५ मायक्रो-ओहम असतो. १० मायक्रोमीटर जाडीचे निकेलचे कवच त्या सळईला अचानक कमी-वाहकता असलेल्या निकेल वाहकात रूपांतरित करत नाही. अक्षीय प्रवाहावर तांब्याच्या गाभ्याचेच वर्चस्व राहते.
मोठा धोका अनेकदा जोडणीच्या ठिकाणी असतो. संपर्काचा दाब, पृष्ठभागाचा खडबडीतपणा, निकेल ऑक्साईड, अशुद्धता, जुळणारी सामग्री, वॉशरची रचना आणि बोल्टची शिथिलता यांमुळे जोडणीचा प्रतिरोध, रॉडच्या एकूण प्रतिरोधात पातळ लेपामुळे होणाऱ्या बदलापेक्षा कितीतरी जास्त बदलू शकतो. म्हणूनच पुरवठादाराने केवळ मूळ धातूच्या प्रमाणपत्राच्या आधारे वाहकतेच्या प्रश्नाचे उत्तर देऊ नये.
जेव्हा अनुप्रयोगास आवश्यकता असेल तेव्हा दोन वेगवेगळ्या तपासण्या निर्दिष्ट करा:
- ASTM B193 किंवा योग्य एडी-करंट पद्धतीसारख्या मान्य पद्धतीनुसार मोजलेली बेस-मेटलची चालकता किंवा रोधकता.
- अंतिम भागाचा किंवा जोडाचा रोध, जो निर्धारित संपर्क दाब आणि तापमानावर चार-टर्मिनल केल्विन पद्धतीने मोजला जातो. स्थिर विद्युत जोडण्यांसाठी ASTM B539 लागू असू शकते.
व्यापक तुलनेसाठीशुद्ध तांब्यासाठी कथील, चांदी आणि निकेलचा मुलामाकोटिंगची निवड ही सजावटीच्या फिनिशचा निर्णय न मानता, इंटरफेसचा निर्णय म्हणून विचारात घ्या.
प्रक्रियेचा उल्लेख केल्याशिवाय “निकेल प्लेटेड” असे लिहू नका.
इलेक्ट्रोलाइटिक निकेल आणि इलेक्ट्रोलेस निकेल-फॉस्फरस हे वेगवेगळे निक्षेप असून त्यांची किंमत, जाडीचे वितरण आणि विद्युत वर्तन वेगवेगळे असते.
| कोटिंग मार्ग | व्यावहारिक फायदा | व्यावसायिक किंवा तांत्रिक घर्षण |
|---|---|---|
| इलेक्ट्रोलाइटिक निकेल | साध्या सुवाहक आकारांसाठी कार्यक्षम आणि अभियांत्रिकी लेपनासाठी मोठ्या प्रमाणावर वापरले जाते. | सध्याच्या वितरणामुळे कडेला थर जमा होणे, खाच पातळ होणे आणि रॅक-पॉइंटमध्ये तफावत निर्माण होऊ शकते. |
| इलेक्ट्रोलेस निकेल-फॉस्फरस | गुंतागुंतीची भूमिती, छिद्रे आणि खोलगट भागांवर अधिक एकसमान | फॉस्फरसच्या प्रमाणामुळे रोधकता, कठीणपणा आणि क्षरण वर्तनात बदल होतो; या प्रक्रियेला सहसा जास्त खर्च येतो आणि ती निर्दिष्ट करणे आवश्यक असते. |
एका साध्या गोल सळीसाठी, इलेक्ट्रोलाइटिक निकेल पूर्णपणे व्यावहारिक ठरू शकते. पण ज्या भागावर खोलवर मशीनिंग केलेले आहे, ज्यात अदृश्य भाग आहेत आणि एकसमानता अत्यंत महत्त्वाची आहे, अशा भागासाठी इलेक्ट्रोलेस निकेलचा विचार करणे योग्य ठरू शकते. पुरवठादाराने प्रक्रियेचे नाव नमूद केले पाहिजे. केवळ “निकेल” हे नाव पुरेसे नाही.
अभियांत्रिकी इलेक्ट्रोडिपॉझिटेड निकेल कोटिंग्ससाठी सामान्यतः ASTM B689 आणि ISO 4526 हे संदर्भ वापरले जातात. ASTM B733 आणि ISO 4527 हे ऑटोकेटॅलिटिक किंवा इलेक्ट्रोलेस निकेल-फॉस्फरससाठी लागू होतात. ही मानके खरेदी आदेशावर सब्सट्रेट, कोटिंगचे वर्गीकरण, आवश्यक जाडी, महत्त्वपूर्ण पृष्ठभाग, पोस्ट-ट्रीटमेंट आणि स्वीकृती चाचण्या नमूद करण्याची आवश्यकता दूर करत नाहीत.
निकेलची जाडी किती असावी?
कोणतीही सार्वत्रिक सागरी जाडी नसते. RFQ साठी सुरुवातीचे बँड म्हणून फक्त खालील बँड वापरा, त्यानंतर प्रत्यक्ष एक्सपोजर आणि चाचणी योजनेनुसार निकालाची पडताळणी करा.
| खरेदीदाराने निर्दिष्ट केलेली किमान स्थानिक जाडी | अर्जावरील चर्चा सुरू करत आहे | मुख्य खबरदारी |
|---|---|---|
| २-५ मायक्रोमीटर | निकेल फ्लॅश, डिफ्यूजन बॅरियर किंवा हँडलिंग लेयर | स्वतंत्र गंभीर सागरी संरक्षणासाठी खूपच कमकुवत आधार. |
| ५-१५ मायक्रोमीटर | हलक्या स्वरूपाचे किंवा संरक्षित विद्युत प्रदर्शन | छिद्रे, कापलेली टोके आणि संक्षेपणाची तीव्रता तपासा. |
| १५-३० मायक्रोमीटर | सर्वसाधारण औद्योगिक किंवा क्षारयुक्त वातावरणीय संपर्क | तरीही आसंजन, सातत्य आणि क्षरण स्वीकृती निकषांची आवश्यकता आहे |
| २५-५० मायक्रोमीटर | अधिक कठोर स्प्लॅश किंवा हाताळणीच्या परिस्थितीसाठी उमेदवारांची श्रेणी | ठेवीवरील ताण, तडे, खडबडीतपणा, सहनशीलतेतील वाढ आणि खर्च वाढू शकतो. |
हे पट्टे हमी नाहीत. अचूक मूल्य हे निक्षेपाचा प्रकार, अपेक्षित सच्छिद्रता, आधारस्तराची पृष्ठभागाची स्थिती, भूमिती, प्रदर्शनाचा वर्ग, डिझाइन आयुर्मान आणि तपासणी पद्धती यांवर अवलंबून असते. जास्त निकेल असणे हे आपोआपच चांगले नसते.
सर्वात महत्त्वाचे म्हणजे, मागापरिभाषित महत्त्वपूर्ण पृष्ठभागांवर किमान स्थानिक जाडीकेवळ सरासरी नव्हे. एखादा पुरवठादार रॅक पॉइंट्स, टोके किंवा सावली असलेल्या भागांजवळील कमी उत्पादन पातळी लपवूनही चांगली सरासरी नोंदवू शकतो.
जाडीमुळे अंतिम आकारातही बदल होतो. जर २५.००० मिमीच्या रॉडला प्रत्येक बाजूला १५ मायक्रोमीटर निकेलचा थर दिला, तर त्याचा नाममात्र व्यास २५.०३० मिमी होतो. २५ मिमीच्या एच६ शाफ्टसाठी, आयएसओ २८६ टॉलरन्स झोन फक्त सुमारे १३ मायक्रोमीटर रुंद असतो. तयार एच६ शाफ्टवर अलाउन्सशिवाय प्लेटिंग केल्यास, तो भाग असेंब्लीपर्यंत पोहोचण्यापूर्वीच टॉलरन्सच्या बाहेर जाऊ शकतो.
रेखाचित्रात खालीलपैकी एक नमूद केलेले असले पाहिजे:
- प्लेटिंग करण्यापूर्वीची मापे लागू होतात.
- प्लेटिंग झाल्यावर मापे लागू होतात.
- पुरवठादाराने कोटिंगला तडा न जाऊ देता, आकारापेक्षा लहान आकारावर मशीनिंग करून, प्लेटिंग करून आणि अंतिम आकारमानापर्यंत फिनिशिंग करणे आवश्यक आहे.
मशीनिंगच्या क्रमामुळे चांगले कोटिंग नष्ट होऊ शकते.
RFQ चे पुनरावलोकन करण्याच्या माझ्या अनुभवानुसार, खरेदीदार अनेकदा कोटिंगचा उल्लेख करतात आणि प्रक्रिया मार्ग विसरतात. इथूनच टाळता येण्याजोग्या चुकांची सुरुवात होते.
आधी प्लेटिंग करून नंतर कापलेल्या लांब रॉडची टोके तांब्याची उघडी असतात. प्लेटिंगनंतर मशीनिंग केलेल्या थ्रेडच्या बाजू उघड्या असतात. अंतिम ग्राइंडिंग पासमुळे नेमक्या त्याच बेअरिंग किंवा सीलिंग पृष्ठभागावरून निकेल काढता येतो, ज्याला संरक्षणाची गरज होती. तीक्ष्ण कडांमुळे प्लेटिंगच्या थराची जाडी असमान होते आणि हाताळणीदरम्यान त्यांना तडा जाण्याची शक्यता जास्त असते.
सागरी क्षरण अशा ठिकाणीही केंद्रित होते जिथे सामान्यतः शांत जागा असतात: ओले-सुके क्षारांचे थर, क्लॅम्प्सच्या खालील भेगा, निकेलवरील क्लोराईडमुळे तयार झालेले खड्डे, स्थापनेमुळे आलेले ओरखडे आणि स्टेनलेस स्टील, ॲल्युमिनियम किंवा कार्बन स्टीलसोबत होणारा गॅल्व्हॅनिक संपर्क. निकेल हे प्रामुख्याने एक संरक्षक आवरण आहे, ते एक विश्वसनीय संरक्षक कवच नाही. एकदा का छिद्र किंवा ओरखड्यामुळे तांबे उघडे पडले की, इलेक्ट्रोकेमिकल कपल आणि वापराच्या परिस्थितीनुसार स्थानिक हल्ला आणि अंडरफिल्म क्रीप विकसित होऊ शकते.
स्वच्छ मार्ग सामान्यतः असा असतो:
- सब्सट्रेटचा दर्जा आणि येणाऱ्या मालाचे आकारमान तपासा.
- रॉड कापून त्यावर छिद्रे, सपाट भाग, धागे आणि तिरकस काप (चॅम्फर) पाडा.
- कडा गुळगुळीत करा आणि रेखांकनानुसार मंजूर केलेली त्रिज्या लावा.
- नियंत्रित पूर्व-उपचार पद्धतीअंतर्गत तांब्याचा पृष्ठभाग स्वच्छ करून सक्रिय करा.
- फक्त निर्दिष्ट भागांना मास्क लावा, नंतर प्लेटिंग करा.
- अंतिम आकारमान, स्थानिक जाडी, आसंजन, आच्छादन आणि विद्युत आंतरपृष्ठे तपासा.
- भाग कोरडे पॅक करा आणि तयार पृष्ठभागांचे घर्षण आणि क्लोराईड दूषित होण्यापासून संरक्षण करा.
तो क्रम अजूनही रेखाचित्रावर अवलंबून आहे. सायबर मेटलचे सार्वजनिकतांब्याच्या मशीनिंग सपोर्टआणिइलेक्ट्रोप्लेटिंग, मशीनिंग आणि तपासणी उपकरणेपृष्ठे उपयुक्त क्षमता संदर्भ प्रदान करतात, परंतु प्रत्यक्ष ऑर्डरसाठी प्रत्येक व्यास, सहिष्णुता, मास्किंग योजना आणि तपासणी मार्गाची पुष्टी करणे आवश्यक आहे.
फ्लॅटचा अनुभव असेल असे गृहीत धरू नकानिकेल-लेपित तांब्याचा बसबारगोल रॉड, खोल छिद्र किंवा थ्रेडेड घटकावर एकसमान प्लेटिंग सिद्ध करते. भूमिती विद्युत प्रवाहाचे वितरण, रॅकची रचना आणि मापनाची ठिकाणे नियंत्रित करते.
तपासणी: केवळ मिठाची फवारणी ही गुणवत्ता योजना नाही
“सॉल्ट स्प्रे चाचणीत उत्तीर्ण” असे लिहिलेले प्रमाणपत्र अपूर्ण असते. किती तासांसाठी उत्तीर्ण? ASTM B117 की ISO 9227 नुसार? नमुना खरवडला गेला होता, कापला गेला होता की तसाच ठेवला होता? कोणत्या पृष्ठभागांची तपासणी केली गेली? रॅकचे ठसे आणि कडांचा समावेश होता का? अपयश कशाला मानले गेले: लाल गंज, बेस-कॉपर गंज, फोड येणे, सालपट निघणे, डाग पडणे किंवा निर्दिष्ट दोष क्षेत्र?
क्षार-फवाऱ्याचा संपर्क ही एक तुलनात्मक जलद चाचणी आहे. तिचे जहाजाच्या सेवेच्या वर्षांमध्ये थेट रूपांतर होत नाही. "५०० तास म्हणजे समुद्रातील पाच वर्षे" यासारखे विधान, जोपर्यंत त्याला प्रमाणित, विशिष्ट वापरासाठीच्या सहसंबंधाचा आधार नसेल, तोपर्यंत नाकारले पाहिजे.
खरेदी आदेशात हे देखील नमूद केले पाहिजे की चाचणीमध्ये प्रत्यक्ष भाग वापरले जातात की प्रातिनिधिक सह-प्रक्रिया केलेले कूपन, कापलेली टोके सीलबंद आहेत की नाही आणि नमुन्यांवर खुणा केलेल्या आहेत की नाही. सततचे न्यूट्रल सॉल्ट फॉग अतिनील किरणे, ओले-सुके चक्र, प्रवाही विसर्जन, सल्फाइड्स, यांत्रिक नुकसान, विद्युत भार किंवा प्रत्यक्ष गॅल्व्हॅनिक कपल यांचे पुनरुत्पादन करत नाही.
| तपासणी वस्तू | खरेदीदाराने काय विनंती करावी | हे का महत्त्वाचे आहे |
|---|---|---|
| मूळ साहित्य | एमटीसी ग्रेड, स्थिती आणि लागू मानक दर्शवित आहे | कोटिंगखालील वाहकाची पुष्टी करते |
| परिमाणे | महत्त्वपूर्ण वैशिष्ट्यांसाठी प्लेटिंगपूर्वी आणि नंतरचा अहवाल | कोटिंगच्या वाढीमुळे फिटिंगची सहनशीलता बिघडण्यापासून प्रतिबंधित करते |
| कोटिंगची जाडी | निर्धारित बिंदूंवरील किमान स्थानिक वाचन; ASTM B568/ISO 3497 XRF किंवा अन्य संमत पद्धत | सरासरी जाडीमुळे कमकुवत जागा लपवता येतात. |
| आसंजन | ASTM B571 ला संभाव्य संदर्भ मानून, मान्य केलेली चाचणी पद्धत. | खराब पूर्व-उपचार दृश्य तपासणीत दिसून येणार नाही. |
| सच्छिद्रता आणि आच्छादन | महत्त्वपूर्ण पृष्ठभाग, टोके, रॅक पॉइंट्स आणि स्वीकृती पातळी परिभाषित केली. | क्लोराईडयुक्त वातावरणात लहान दोषांमुळे तांबे उघडे पडू शकते. |
| क्षरण चाचणी | पद्धत, कालावधी, नमुना तयार करणे आणि उद्दिष्ट स्वीकृती निकष | पुरवठादारांच्या निकालांची तुलना करता येते |
| विद्युत चाचणी | आवश्यक असल्यास बेस चालकता आणि अंतिम संपर्क किंवा भागाचा रोध. | सामग्रीची गुणवत्ता इंटरफेसच्या कार्यक्षमतेपासून वेगळी करते |
| शोधक्षमता | प्लेटिंग बॅच आणि तपासणी नोंदींशी जोडलेली हीट/लॉट ओळख | वितरित केलेल्या रॉडमधून कागदपत्रे बाहेर उडण्यापासून थांबवते. |
एक्सआरएफ जाडी चाचणी उपयुक्त ठरू शकते, परंतु केवळ एका आकर्षक आकड्यापेक्षा मापन योजना अधिक महत्त्वाची असते. वक्र रॉडच्या पृष्ठभागांसाठी योग्य उपकरण कॅलिब्रेशन आणि भूमिती नियंत्रणाची आवश्यकता असते. खालील बिंदू निश्चित करा: केंद्र, प्रत्येक टोकाजवळ, घड्याळाच्या काट्याच्या अनेक स्थितींमध्ये, रॅक क्षेत्र, मशीन केलेले संक्रमण आणि कोणतेही खोलगट वैशिष्ट्य. पात्रतेसाठी किंवा विवाद निराकरणासाठी, एएसटीएम बी४८७/आयएसओ १४६३ क्रॉस-सेक्शनल मायक्रोस्कोपी किंवा सहमतीने सह-प्रक्रिया केलेले साक्षीदार कूपन योग्य ठरवले जाऊ शकते.
पुरवठादाराची ओळखपत्रे संदर्भ देतात, बॅचची स्वीकृती नव्हे. पुनरावलोकन करा.सायबर मेटलचे प्रमाणपत्र पृष्ठप्रत्यक्ष शिपमेंटसाठी आवश्यक असलेल्या एमटीसी, प्लेटिंग प्रमाणपत्र आणि तपासणी अहवालाव्यतिरिक्त स्वतंत्रपणे.
पुरवठादार निवड: कोटेशनमध्ये जे सांगितले नाही ते विचारा
सर्वात स्वस्त पुरवठादार अनेकदा सर्वात स्वस्त वाटतो कारण त्याच्या दरपत्रकात कठीण अटींचा उल्लेख नसतो. प्रति युनिट दरांची तुलना करण्यापूर्वी, हे सात प्रश्न विचारा:
- यामध्ये तांब्याचा कोणता ग्रेड आणि मानक समाविष्ट आहे?"शुद्ध तांबे" हे संपूर्ण उत्तर नाही.
- कोणत्या निकेल प्रक्रियेचा उल्लेख केला आहे?इलेक्ट्रोलाइटिक निकेल आणि इलेक्ट्रोलेस निकेल-फॉस्फरस यांच्यासाठी एकच अस्पष्ट तरतूद असू नये.
- जाडी सरासरी म्हणून नमूद केली आहे की किमान स्थानिक म्हणून?महत्त्वपूर्ण पृष्ठभाग आणि मोजमापाच्या ठिकाणांची विनंती करा.
- टोके, धागे, छिद्रे आणि रॅकच्या खुणा झाकलेल्या आहेत की उघड्या मानल्या जातात?उत्तर चित्रावर लिहा.
- प्लेटिंग करण्यापूर्वी किंवा नंतर मापांची हमी दिली जाते का?टॉलरन्स स्टॅकमध्ये कोटिंगच्या संचयाचा समावेश करा.
- कोणत्या तपासण्या आणि भूखंड नमुना निवडण्याचे नियम समाविष्ट आहेत?प्रोटोटाइप अहवाल प्रत्येक उत्पादन लॉटवर आपोआप नियंत्रण ठेवत नाही.
- तयार झालेले पृष्ठभाग कसे पॅक करून पाठवले जातील?निकेल हे साध्या कॉपर ऑक्साईड फिल्मपेक्षा अधिक मजबूत असते, परंतु घासल्यामुळे आणि क्लोराईडयुक्त आर्द्रतेमुळे ते खराब होऊ शकते.
एका गंभीर पुरवठादाराला मूळ सामग्रीचा खर्च, मशीनिंग, प्लेटिंग, तपासणी आणि पॅकेजिंग यांची विभागणी करणे सोयीचे वाटले पाहिजे. जर प्रत्येक तांत्रिक प्रश्नाचे उत्तर एकच मिळत असेल - "काही अडचण नाही" - तर बहुधा त्या कोटेशनमागे कोणतीही नियंत्रित प्रक्रिया नाही.
एकूण अंतिम खर्च: निकेल प्लेटिंगची किंमत पृष्ठभागाच्या क्षेत्रफळानुसार ठरवली जाते.
निकेल प्लेटेड कॉपर रॉडची तुलना केवळ प्रति किलोग्राम किमतीनुसार करू नका. तांबे मोठ्या प्रमाणावर वस्तुमानाच्या स्वरूपात खरेदी केले जाते; प्लेटिंगचे काम पृष्ठभागाचे क्षेत्रफळ, थराची जाडी, रॅक लोडिंग, मास्किंग, पृष्ठभागाची तयारी आणि तपासणी यांवर अवलंबून असते.
एका लांब गोल दांड्यासाठी, टोके वगळता, प्रति एकक वस्तुमानाचे पृष्ठफळ अंदाजे असते:
प्रति किलो पृष्ठभागाचे क्षेत्रफळ = ४ / (तांब्याची घनता x सळीचा व्यास)
तांब्याची घनता सुमारे ८,९६० किलोग्रॅम/घनमीटर वापरून:
- 20 मिमी रॉडमध्ये प्रति किलोग्राम अंदाजे 0.0223 m2 बाजूचा पृष्ठभाग असतो.
- १० मिमी रॉडमध्ये अंदाजे ०.०४४६ चौरस मीटर प्रति किलोग्राम असते.
१० मिमी रॉडवर प्रति किलोग्राम सुमारे दुप्पट लेपित पृष्ठभागाचे क्षेत्रफळ असते. त्यामुळे, केवळ वजनावर आधारित दरपत्रक वास्तविक रूपांतरण खर्चात बदल घडवू शकते.
त्याऐवजी हे व्यावसायिक मॉडेल वापरा:
एकूण अंतिम किंमत = तांब्याची मूळ किंमत + रूपांतरण + मशिनिंगमधील उत्पादन घट + प्लेटिंग + तपासणी + पॅकेजिंग + मालवाहतूक आणि शुल्क + अपयशाचा धोका
"सरासरी १० मायक्रोमीटर" असे दरपत्रक असलेल्या आणि कोणतीही स्थानिक किमान मर्यादा नसलेल्या एका काल्पनिक बॅचचा विचार करा. सहज मोजता येणारे केंद्र १४ मायक्रोमीटरपर्यंत पोहोचते, तर रॅकलगतच्या भागांमधील मोजमाप ४ मायक्रोमीटरपर्यंत कमी होते. पुरवठादार या सरासरीचे समर्थन करू शकतो. तरीही, गंज लागण्याचा धोका खरेदीदारावरच असतो. निश्चित स्थानिक मोजमापे आणि बॅचच्या मागोवाक्षमतेसह किंचित जास्त प्रति-युनिट किंमत असलेली ऑर्डर अधिक स्वस्त ठरू शकते.
RFQ मध्ये काय टाकावे
तुम्ही मंजूर करू इच्छित असलेल्या त्याच उत्पादनासाठी दरपत्रक मिळवण्याकरिता पुरवठादाराला पुरेशी माहिती पाठवा.
- तांब्याचा दर्जा, समतुल्य मानक आणि टेम्पर
- रॉडचा व्यास, लांबी, सरळपणा, गोलाकारपणा आणि संख्या
- महत्त्वपूर्ण परिमाणे आणि सहनशीलतेसह रेखांकन
- सागरी संपर्क: आवरण, संक्षेपण, शिडकावा, बुडवणे, तापमान आणि स्वच्छता चक्र
- निकेल प्रक्रिया: इलेक्ट्रोलाइटिक किंवा इलेक्ट्रोलेस निकेल-फॉस्फरस
- किमान स्थानिक लेप जाडी आणि महत्त्वपूर्ण पृष्ठभाग
- संपूर्ण किंवा निवडक प्लेटिंग, ज्यामध्ये टोके, धागे, छिद्रे आणि मास्किंग यांचा समावेश आहे.
- पृष्ठभागाचा खडबडीतपणा आणि कार्यात्मकतेच्या मर्यादा
- वाहकता, अंतिम रोध किंवा संपर्क-रोध आवश्यकता
- जाडी, आसंजन, सच्छिद्रता आणि क्षरण-चाचणी पद्धती
- एमटीसी, प्लेटिंग प्रमाणपत्र, तपासणी अहवाल आणि शोधक्षमतेच्या आवश्यकता
- नमुना मंजुरी, लॉटची व्याख्या आणि तृतीय-पक्ष तपासणीच्या गरजा
- पॅकिंग पद्धत, गंतव्य देश, इन्कोटर्म आणि अपेक्षित आगमन तारीख
प्रकल्प-विशिष्ट पुनरावलोकनासाठी,मरीन कॉपर रॉड RFQ साठी सायबर मेटलशी संपर्क साधा.रेखाचित्र आणि प्रदर्शनाच्या अटींसह. सध्याचा साठा, किमान ऑर्डर, प्रक्रियेची व्यवहार्यता, चाचणीची व्याप्ती आणि वितरण वेळापत्रक हे वेबसाइटवरील पानावरून गृहीत धरण्याऐवजी प्रत्यक्ष तपशीलानुसार निश्चित केले पाहिजे.
सारांश
जेव्हा डिझाइनमध्ये उच्च-वाहकता असलेल्या तांब्याच्या गाभ्याची आणि दमट किंवा क्षारयुक्त वातावरणात अधिक स्थिर पृष्ठभागाची आवश्यकता असते, तेव्हा सागरी विद्युत प्रणालींमध्ये निकेल-प्लेटेड तांब्याच्या रॉडला स्थान मिळते. जेव्हा सतत पाण्यात बुडवून ठेवणे, कोटिंगचे नुकसान, उघडे कापलेले टोक किंवा अस्पष्ट तपासणी योजना यांसारख्या गोष्टी लपवण्यासाठी 'सागरी' हा शब्द वापरला जातो, तेव्हा हा एक धोकादायक सोपा मार्ग ठरतो.
सर्वप्रथम तांब्याचा गाभा निवडा. बाह्य आवरण निश्चित करा. निकेल प्रक्रिया आणि किमान स्थानिक जाडी निर्दिष्ट करा. प्लेटिंगनंतरच्या अंतिम परिमाणाची गणना करा. त्यानंतर मोजता येण्याजोग्या स्वीकृती निकषांनुसार पुरवठादाराची पात्रता तपासा.
मला नेहमी सायबर मेटलच्या उत्पादनांच्या संपूर्ण श्रेणीचा उल्लेख करायचा असतो आणि ही वेबसाइट वापरायची असते.https://www.cymbermetal.com/त्यांच्याबद्दल अधिक जाणून घेण्यासाठी.
वारंवार विचारले जाणारे प्रश्न
हे आपोआप होत नाही. निकेल प्लेटिंग दमट, क्षारयुक्त किंवा अधूनमधून पाणी उडणाऱ्या वातावरणात तांब्याच्या सळीचे संरक्षण करू शकते, परंतु सततच्या समुद्राच्या पाण्यामुळे दोष, भेगा, झीज आणि तपासणीचे धोके वाढतात. पाण्याखालील किंवा वाहत्या समुद्राच्या पाण्यासाठी, क्युप्रोनिकेल किंवा निकेल ॲल्युमिनियम ब्राँझसारख्या थ्रू-ॲलॉय पर्यायांची तुलना करा आणि सामग्री निवडण्यापूर्वी वेग, तापमान, दाब, जुळणारे धातू आणि यांत्रिक भार यांची खात्री करा.
मिलिमीटर-स्केलच्या तांब्याच्या कोअरची अक्षीय चालकता प्रामुख्याने तांब्यामुळेच राहते, कारण निकेलचा थर फक्त मायक्रोमीटर जाडीचा असतो. तथापि, निकेलची चालकता तांब्यापेक्षा खूपच कमी असते आणि प्लेटेड कॉन्टॅक्ट इंटरफेस जॉइंटच्या रेझिस्टन्सवर परिणाम करू शकतो. बेस-मेटलची चालकता निर्दिष्ट करा आणि, महत्त्वपूर्ण जोडण्यांसाठी, अंतिम भागावर किंवा जॉइंटवर चार-टर्मिनल रेझिस्टन्स चाचणी करा.
सागरी वापरासाठी कोणतीही एकच जाडी नसते. संभाव्य RFQ सुरुवातीचे पट्टे संरक्षित वापरासाठी ५-१५ मायक्रोमीटर, क्षारयुक्त वातावरणीय वापरासाठी १५-३० मायक्रोमीटर आणि अधिक तीव्र शिडकावा किंवा हाताळणीच्या परिस्थितीसाठी २५-५० मायक्रोमीटर आहेत. अंतिम किमान स्थानिक जाडी ही थराचा प्रकार, भूमिती, सच्छिद्रता, घर्षण, बाह्य वापर आणि डिझाइन आयुर्मान या बाबी दर्शवणारी असावी. महत्त्वपूर्ण पृष्ठभाग आणि मोजमापाची ठिकाणे नमूद करा; केवळ सरासरी जाडीवर अवलंबून राहू नका.
दोन्हीपैकी एकही आपोआप श्रेष्ठ नाही. इलेक्ट्रोलाइटिक निकेल साध्या सुवाहक आकारांसाठी व्यावहारिक आहे, परंतु विद्युत प्रवाहाच्या वितरणानुसार त्यात बदल होऊ शकतो. इलेक्ट्रोलेस निकेल-फॉस्फरस जटिल भूमितीवर अधिक एकसमान आवरण देते, तर फॉस्फरसच्या प्रमाणामुळे रोधकता, कठीणपणा आणि क्षरण वर्तनात बदल होतो. भूमिती, विद्युत इंटरफेस, क्षरणाची आवश्यकता आणि एकूण खर्च यानुसार प्रक्रियेची निवड करा.
कोणतेही समर्थनीय सार्वत्रिक रूपांतरण नाही. ASTM B117 आणि ISO 9227 सॉल्ट-स्प्रे चाचण्या या वेगवान तुलनात्मक पद्धती आहेत, थेट सेवा-आयुष्य घड्याळे नाहीत. RFQ मध्ये पद्धत, कालावधी, नमुन्याची स्थिती, अभिमुखता आणि अपयशाचे निकष परिभाषित केले पाहिजेत, आणि नंतर आयुष्याचा अंदाज लावण्यासाठी क्षेत्रीय इतिहास किंवा अनुप्रयोग-विशिष्ट प्रमाणीकरणाचा वापर केला पाहिजे.
मूळ सामग्रीचे एमटीसी (MTC), प्लेटिंग प्रमाणपत्र, आकारमान अहवाल, मान्य केलेल्या ठिकाणी कोटिंगच्या जाडीची नोंद, निर्दिष्ट केल्यास आसंजन किंवा सच्छिद्रतेचे निकाल, क्षरण-चाचणी अहवाल, आवश्यक असल्यास अंतिम विद्युत चाचणी, आणि हीट/लॉट-टू-प्लेटिंग-बॅच ट्रेसिबिलिटी यांची विनंती करा. केवळ पुरवठादाराची प्रमाणपत्रे हे सिद्ध करत नाहीत की वितरित केलेली बॅच खरेदी आदेशानुसार होती.
पोस्ट करण्याची वेळ: ०९-ऑगस्ट-२०२६